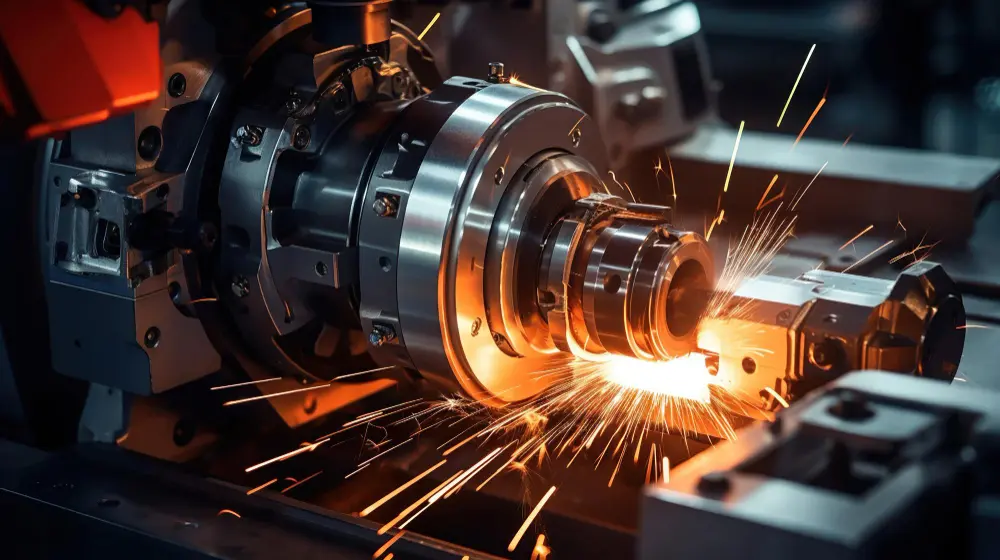


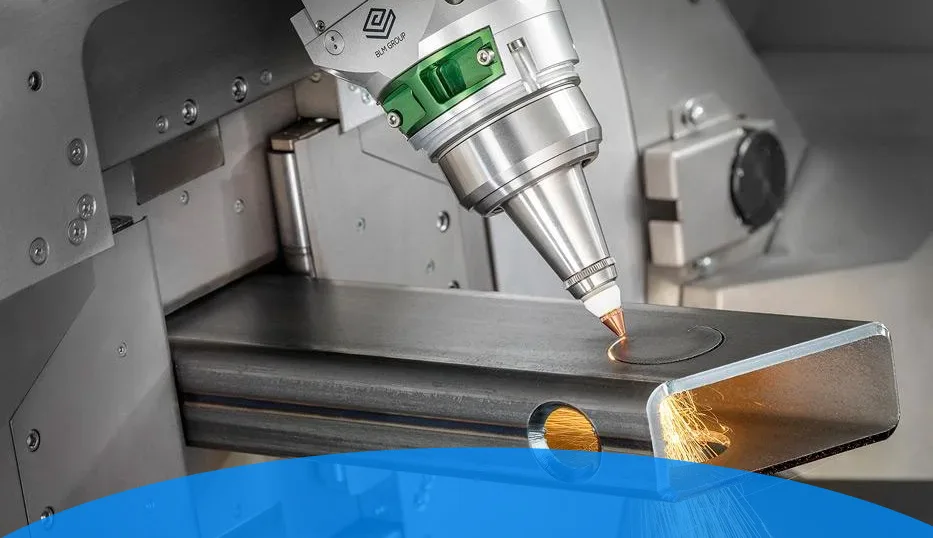

دستیابی به برش تمیز، دقیق و بدون پلیسه با دستگاه لیزر فایبر، به انتخاب درست پارامترهای دستگاه و هماهنگی میان اجزای مختلف آن بستگی دارد. حتی اگر از یک دستگاه قدرتمند استفاده کنید، تنظیم نامناسب توان لیزر، سرعت حرکت هد، موقعیت نقطه کانونی یا فشار گاز کمکی می تواند باعث ایجاد لبه های نامنظم، پلیسه، سوختگی سطح و کاهش کیفیت قطعه شود.
تنظیمات دستگاه لیزر فایبر برای تمام مواد و ضخامت ها یکسان نیست. برای مثال، پارامترهای مناسب برش ورق فولادی ممکن است برای استیل یا آلومینیوم نتیجه مطلوبی ایجاد نکنند. به همین دلیل، اپراتور باید علاوه بر شناخت عملکرد دستگاه، ویژگی های متریال و ارتباط میان پارامترهای برش را نیز در نظر بگیرد. در این راهنما از آجین CNC، مهم ترین تنظیمات دستگاه برش لیزر فایبر، روش بهینه سازی آن ها، عوامل موثر بر کیفیت برش و راهکارهای عیب یابی را بررسی می کنیم.
مهم ترین پارامترهای تنظیم دستگاه لیزر فایبر
کیفیت برش لیزری حاصل عملکرد همزمان چند پارامتر است. تغییر یک گزینه می تواند بر عملکرد سایر تنظیمات نیز تاثیر بگذارد؛ بنابراین بهتر است هنگام بهینه سازی، هر بار یک پارامتر را تغییر دهید و نتیجه را با نمونه قبلی مقایسه کنید.
۱. تنظیم توان لیزر (Laser Power)
توان لیزر میزان انرژی خروجی منبع لیزر را مشخص می کند و یکی از عوامل اصلی در برش مواد فلزی است. توان باید متناسب با جنس و ضخامت ورق و همچنین سرعت مورد انتظار انتخاب شود. افزایش توان در شرایط مناسب می تواند به برش ورق های ضخیم تر کمک کند؛ اما بالا بردن بیش از حد آن همیشه به معنای بهتر شدن کیفیت نیست. توان نامتناسب ممکن است باعث ایجاد پهنای برش بیشتر، حرارت اضافی، تغییر شکل موضعی و آسیب به سطح قطعه شود. برای تنظیم توان، به این موارد توجه کنید:
- جنس و ضخامت ورق مورد نظر را مشخص کنید.
- جدول پارامترهای پیشنهادی سازنده دستگاه یا منبع لیزر را به عنوان نقطه شروع در نظر بگیرید.
- توان را در کنار سرعت برش و نوع گاز کمکی تنظیم کنید.
- نتیجه را با بررسی لبه برش، میزان پلیسه و کامل بودن جداسازی قطعه ارزیابی کنید.
نکته مهم این است که توان مناسب برای یک ورق با ضخامت مشخص، لزوما برای تمام دستگاه های هم توان یکسان نیست. نوع منبع لیزر، هد برش و شرایط عملیاتی نیز بر نتیجه تاثیر دارند.
۲. تنظیم سرعت برش (Cutting Speed)
سرعت برش نشان می دهد که هد دستگاه با چه سرعتی در مسیر تعیین شده حرکت می کند. این پارامتر بر مدت زمان تابش پرتو به هر نقطه از قطعه و میزان انرژی منتقل شده به آن اثر می گذارد. اگر سرعت بیش از حد بالا باشد، ممکن است انرژی کافی برای برش کامل متریال فراهم نشود و بخش هایی از ورق به یکدیگر متصل باقی بمانند. از طرف دیگر، سرعت بسیار پایین می تواند باعث تجمع حرارت، پهن شدن شیار برش، ایجاد پلیسه یا تغییر شکل لبه ها شود. برای پیدا کردن سرعت مناسب باید یک برش آزمایشی انجام دهید و کیفیت سطح برش را بررسی کنید. در این مرحله، تنها زمان انجام عملیات معیار نیست؛ صاف بودن لبه، میزان پلیسه، دقت ابعادی و تکرارپذیری برش نیز اهمیت دارند.
۳. تنظیم نقطه کانونی (Focus Position)
نقطه کانونی محل تمرکز پرتو لیزر است و موقعیت آن نسبت به سطح ورق می تواند شکل و کیفیت شیار برش را تغییر دهد. تنظیم فوکوس باید بر اساس جنس، ضخامت متریال، نوع هد و دستورالعمل سازنده انجام شود. در دستگاه های لیزر فایبر، موقعیت فوکوس ممکن است روی سطح ورق، بالاتر از آن یا پایین تر از سطح قرار بگیرد. انتخاب موقعیت مناسب به شرایط برش وابسته است و یک مقدار ثابت برای تمام کاربردها وجود ندارد. تنظیم نامناسب فوکوس می تواند باعث پهن شدن شیار برش، کاهش کیفیت لبه، افزایش پلیسه و دشوار شدن جداسازی قطعه شود. اگر کیفیت برش در بخش های مختلف ورق یکسان نیست، علاوه بر فوکوس باید وضعیت سطح ورق، تخت بودن میز، ارتفاع هد و شرایط مکانیکی دستگاه نیز بررسی شود.
۴. تنظیم فشار و نوع گاز کمکی (Assist Gas)
گاز کمکی در فرآیند برش لیزری نقش مهمی دارد. این گاز به خارج شدن مواد مذاب از شیار برش کمک می کند و بر کیفیت سطح و لبه قطعه تاثیر می گذارد. نوع گاز مورد استفاده به جنس متریال و کیفیت نهایی مورد انتظار بستگی دارد. اکسیژن و نیتروژن از گازهای رایج در برش لیزری فلزات هستند، اما انتخاب میان آن ها باید با توجه به فرآیند و دستورالعمل فنی دستگاه انجام شود.
اکسیژن: در برخی فرآیندهای برش فولاد کربنی استفاده می شود و با ایجاد واکنش اکسیداسیون به فرآیند برش کمک می کند. با این حال، سطح برش ممکن است دارای لایه اکسیدی باشد.
نیتروژن: در بسیاری از کاربردهای برش استیل و فلزات رنگی برای کاهش اکسیداسیون سطح مورد استفاده قرار می گیرد. استفاده از آن به شرایط فنی دستگاه و فشار گاز مناسب نیاز دارد.
فشار گاز باید مطابق جدول برش سازنده تنظیم شود. فشار کم یا ناپایدار می تواند باعث باقی ماندن مواد مذاب در شیار شود و فشار نامناسب نیز ممکن است کیفیت برش را کاهش دهد. علاوه بر فشار، خلوص گاز، قطر نازل و سلامت مسیر انتقال گاز اهمیت دارند.
۵. انتخاب و تنظیم نازل برش (Cutting Nozzle)
نازل یکی از قطعات مهم هد لیزر است که جریان گاز کمکی را به ناحیه برش هدایت می کند. قطر و نوع نازل باید با ضخامت ورق، نوع گاز و شرایط فرآیند متناسب باشد. نازل آسیب دیده، کثیف یا نامتناسب ممکن است باعث توزیع نامنظم گاز و افت کیفیت برش شود. همچنین هم مرکز نبودن نازل با پرتو لیزر می تواند بر عملکرد دستگاه تاثیر منفی بگذارد. هنگام بررسی نازل به موارد زیر توجه کنید:
- قطر نازل با پارامترهای برش انتخاب شده هماهنگ باشد.
- دهانه نازل آسیب ندیده و تغییر شکل نداده باشد.
- سطح نازل عاری از آلودگی و پاشش مواد مذاب باشد.
- هم محوری نازل و پرتو مطابق دستورالعمل سازنده بررسی شده باشد.
تنظیم و تعویض نازل باید در شرایط ایمن و طبق دستورالعمل دستگاه انجام شود.
۶. تنظیم ارتفاع هد نسبت به سطح ورق (Cutting Height)
فاصله نازل تا سطح ورق یکی دیگر از پارامترهای مهم در فرآیند برش است. این فاصله باید به گونه ای باشد که جریان گاز به درستی به ناحیه برش برسد و هد در طول حرکت با سطح قطعه برخورد نکند. سیستم کنترل ارتفاع هد در بسیاری از دستگاه های برش لیزر فایبر، فاصله نازل تا سطح ورق را در طول عملیات کنترل می کند. عملکرد صحیح این سیستم به وضعیت سنسور، نازل، سطح ورق و تنظیمات کنترلر وابسته است. اگر فاصله هد به درستی تنظیم نشود، ممکن است کیفیت برش در مسیرهای مختلف تغییر کند یا احتمال برخورد هد با قطعه افزایش یابد. بنابراین پیش از شروع برش، سلامت سیستم کنترل ارتفاع و صاف بودن ورق را بررسی کنید.
روش اصولی تنظیم دستگاه لیزر فایبر پیش از شروع برش
برای رسیدن به نتیجه مناسب، بهتر است تنظیمات دستگاه بر اساس یک فرآیند مشخص انجام شوند. تغییرات پراکنده و بدون ثبت پارامترها، پیدا کردن علت افت کیفیت را دشوار می کند.
آمادهسازی قطعات:
در ابتدا تمامی پیچهای شستی را باز کنید تا به بخشهای داخلی دسترسی پیدا کنید. سپس با احتیاط کولیماتور را جدا کرده و آن را از دستگاه بیرون بکشید. این گام ابتدایی امکان دسترسی کامل به قسمتهای مختلف هد را فراهم میکند.
پاکسازی و غبارزدایی دستگاه لیزر فایبر:
از مهمترین مراحل تنظیمات دستگاه لیزر فایبر، حذف گرد و غبار و تمیزکاری بخشهای حساس است. برای این کار از دستمال نرم، آب مقطر، الکل و گوشپاککن استفاده کنید تا کولیماتور، لنز و دیگر اجزای هد دستگاه به دقت تمیز شوند. این کار موجب شفافیت بالاتر لنز و انتقال دقیقتر پرتو لیزر میگردد.
قرار دادن مجدد قطعات در جای خود
پس از تمیزکاری، قطعات جدا شده را به دقت سر جای خود قرار دهید و تمامی پیچها و بستها را محکم کنید تا از حرکت یا لرزش احتمالی جلوگیری شود.
تنظیم فوکوس دستگاه
در این مرحله، با استفاده از برنامه کنترل دستگاه لیزر فایبر، فوکوس لیزر را روی نقطه دلخواه تنظیم کنید. فاصله فوکوس به متریال و ضخامت قطعه مورد نظر بستگی دارد و نقش مهمی در برش دقیق و بدون نقص ایفا میکند.
تنظیم توان لیزر بر اساس متریال
در این مرحله باید توان را بر اساس متریالی که دارید، تنظیم نمایید. به عنوان مثال، برای برش فلزات سختتر، توان بیشتری لازم و برای مواد نازکتر توان کمتری مورد نیاز است.
تنظیم سرعت برش
تنظیم سرعت برش به شما کمک میکند تا برشهای دقیق و همواری داشته باشید. برای هر نوع متریال سرعت بهینهای وجود دارد که با آزمون و خطا و بررسی کیفیت برش میتوان به آن دست یافت.
آزمایش نهایی و تنظیم دقیقتر
پس از تکمیل مراحل بالا، برش آزمایشی را روی یک بخش کوچک از ماده مورد نظر انجام دهید. این کار به شما کمک میکند تا قبل از شروع برش نهایی، هر گونه تغییر و تنظیم اضافی را اعمال نمایید و از نتیجهای با کیفیت مطلوب اطمینان حاصل کنید.
با استفاده از این مراحل و توجه به جدیدترین متدهای تنظیمات دستگاه لیزر فایبر، میتوانید برشهایی با دقت بالا و کیفیت حرفهای داشته باشید و عمر دستگاه خود را افزایش دهید.

پارامترهای مورد نیاز برای تنظیم دستگاه لیزر
تنظیمات دستگاه لیزر فایبر بهعنوان یک عامل کلیدی در دستیابی به نتایج برش و حکاکی با کیفیت، نیازمند دقت و تجربه بالاست. این تنظیمات شامل قدرت، سرعت، فاصله کانونی، و همچنین اجزای مختلف دستگاه میشود که هر یک تاثیر مستقیم بر کیفیت نهایی محصول دارند. در اینجا به بررسی پارامترهای اصلی برای تنظیم دستگاه لیزر فایبر خواهیم پرداخت.
تنظیم قدرت دستگاه لیزر فایبر
این پارامتر مستقیما با میزان انرژی لیزر و نفوذ آن در متریال مرتبط است. برای هر نوع متریال و ضخامت خاص، لازم است قدرت مناسبی تنظیم شود.
- قدرت لیزر و کیفیت برش: افزایش قدرت لیزر منجر به نفوذ عمیقتر در متریال میشود، اما ممکن است باعث سوختگی و تبخیر در لبهها شود.
- تنظیم قدرت و سرعت: برای ایجاد لبههایی تمیز و دقیق، علاوه بر تنظیم قدرت، باید به سرعت لیزر نیز توجه شود. بهعنوان مثال، قدرت کمتر میتواند لبههای نازکتری ایجاد کند.
- عمق برش: قدرت بالای لیزر برای برشهای عمیقتر ضروری بوده، در حالی که قدرت کمتر ممکن است برای برشهای سطحی مناسبتر باشد.
جدول راهنمای عیب یابی کیفیت برش لیزر فایبر
کیفیت نامناسب برش همیشه به معنای خرابی منبع لیزر نیست. گاهی یک مشکل ساده در نازل، گاز کمکی، فوکوس یا وضعیت ورق باعث ایجاد عیب می شود. جدول زیر برای شناسایی اولیه علت های احتمالی کاربرد دارد.
مشکل مشاهده شده | علت های احتمالی | مواردی که باید بررسی شوند |
باقی ماندن بخش هایی از ورق پس از برش | سرعت زیاد، انرژی ناکافی، گاز نامناسب | سرعت، توان، فوکوس و فشار گاز |
ایجاد پلیسه در زیر قطعه | تنظیم نامناسب سرعت یا فوکوس، خروج نامناسب مذاب | نازل، گاز کمکی و پارامترهای برش |
تیره شدن یا اکسید شدن لبه | نوع گاز یا شرایط نامناسب فرآیند | نوع و خلوص گاز و پارامترهای برش |
پهن شدن شیار برش | فوکوس نامناسب یا انرژی بیش از نیاز | موقعیت فوکوس، توان و سرعت |
تفاوت کیفیت برش در نقاط مختلف ورق | ناهمواری ورق، تغییر ارتفاع هد یا مشکل مکانیکی | تخت بودن ورق، سیستم کنترل ارتفاع و میز |
ایجاد خط و خش یا آسیب سطحی | برخورد هد، آلودگی یا جابه جایی نامناسب ورق | ارتفاع هد، وضعیت نازل و نحوه نگهداری قطعه |
این موارد علت های احتمالی هستند و برای تشخیص قطعی باید شرایط واقعی دستگاه و نمونه برش بررسی شوند. بهتر است از تغییر همزمان چند پارامتر خودداری کنید؛ زیرا در این صورت تشخیص عامل اصلی مشکل دشوار خواهد شد.
تنظیم سرعت دستگاه لیزر فایبر
سرعت دستگاه برش لیزر نقش مهمی در مدت زمان تابش پرتو به متریال و میزان انرژی دریافتی دارد. سرعت بالاتر منجر به کاهش عمق برش میشود، در حالی که سرعت کمتر میتواند به عمق بیشتری منجر شود. بنابراین، تنظیم دقیق سرعت لیزر باید با توجه به نیازهای خاص پروژه صورت گیرد.
تنظیم فاصله کانونی
فاصله کانونی یکی دیگر از عوامل موثر در تنظیمات دستگاه لیزر فایبر است. این فاصله به نوع لنز استفاده شده بستگی دارد و باید بهطور دقیق تنظیم شود. برای تنظیم فاصله کانونی، میتوانید از روش قرار دادن چهار مربع در اطراف میز استفاده کنید. در این روش، یکسان بودن عمق برش در تمام زوایا نشاندهنده تنظیم صحیح فاصله کانونی است.
جهت دریافت خدمات لیزری cnc از آجین با کارشناسان ما در تماس باشید
اهمیت عدسی و تیوب
عدسی دستگاه برش لیزر، که پس از آخرین آینه نصب میشود، به تنظیم قدرت و سرعت لیزر وابسته است. این بخش باید بهطور منظم تمیز و تنظیم شود، زیرا آلودگی ناشی از برش و حکاکی میتواند بر عملکرد آن تاثیر منفی بگذارد.
تنظیم تیوب نیز نیاز به توجه دارد؛ زیرا تیوب در پشت و روی دو براکت قابل تنظیم قرار دارد و مستقیما با تنظیم آینهها و عدسی دستگاه ارتباط دارد. در این راستا، بهینهسازی تمامی این تنظیمات میتواند کیفیت برش و حکاکی را بهطور قابلتوجهی افزایش دهد.
تنظیم نازل لیزر
آخرین مرحله در تنظیمات دستگاه لیزر فایبر، تنظیم نازل لیزر است. این قطعه تاثیر مستقیمی بر فرایند حکاکی و برش دارد و هر گونه نقص در تنظیم آن میتواند به خطاهایی در عملیات منجر شود. بنابراین، اطمینان از تنظیم دقیق نازل یکی از گامهای نهایی در فرآیند تنظیمات دستگاه لیزر فایبر است.
با رعایت این نکات و توجه به تنظیمات دستگاه لیزر فایبر، میتوانید به نتایجی با کیفیت و دقت بالا در برش و حکاکی دست یابید.

نکاتی که باید هنگام تنظیم سرعت و قدرت دستگاه لیزر بدانید
تنظیمات دستگاه لیزر فایبر برای دستیابی به کیفیت و دقت بالا در فرآیندهای برش و حکاکی بسیار اهمیت دارد. پارامترهایی مانند سرعت و قدرت لیزر نقش کلیدی در نتایج نهایی دارند و بر نحوه انجام کار تاثیر میگذارند. در ادامه به نکات مهم برای تنظیم بهینه این دستگاه اشاره شده است.
- انجام آزمایشهای تست و خطا با مقادیر مختلف قدرت و سرعت برای یافتن تنظیمات ایدهآل.
- استفاده از جداول راهنمای برش ارائهشده توسط تولیدکنندگان به عنوان نقطه شروع تنظیمات.
- رعایت ایمنی با استفاده از عینک محافظ و جلوگیری از تابش مستقیم لیزر به چشم.
- نگهداری منظم و تمیز کردن دستگاه برای حفظ عملکرد بهینه.
- تنظیم مجدد تمامی اجزا پس از هر بار استفاده، جهت آمادهسازی دستگاه برای متریالهای جدید.
- ثابت نگه داشتن ریلها و کوپلینگها در فرآیند برش.
- تغییر پارامترها (سرعت، قدرت، فاصله کانونی) با توجه به نوع متریال.
- باز تنظیم پارامترهای پیشفرض با توجه به نیازهای پروژه.
- استفاده از لنز قدرتمند برای تسریع و اطمینان بیشتر در برش.
- تنظیم ضخامت مواد بر اساس نقطه کانونی لنز.
تنظیمات صحیح دستگاه لیزر فایبر نه تنها باعث بهبود نتایج برش میشود، بلکه در کاهش هزینهها و افزایش عمر دستگاه نیز نقش دارد. با توجه به این نکات میتوانید به نتایجی باکیفیت و حرفهای در فرآیندهای برش دست یابید.
جمع بندی: خدمات برش لیزر فلزات با آجین CNC
تنظیم صحیح دستگاه لیزر فایبر به شناخت متریال، پارامترهای فرآیند و شرایط فنی تجهیزات نیاز دارد. انتخاب نادرست توان، سرعت یا فوکوس می تواند باعث افزایش ضایعات، کاهش دقت ابعادی و بالا رفتن هزینه تولید شود. به همین دلیل، علاوه بر استفاده از دستگاه مناسب، تجربه اپراتور و کنترل کیفیت فرآیند نیز اهمیت زیادی دارد.
مجموعه آجین CNC در زمینه خدمات برش CNC لیزر ورق و لوله و پروفیل فعالیت می کند و می توانید برای بررسی نیازهای برش قطعات فلزی و دریافت اطلاعات درباره خدمات مجموعه با کارشناسان آن ارتباط بگیرید. اگر برای تولید قطعات خود به برش دقیق و متناسب با جنس و ضخامت ورق نیاز دارید، مشخصات فنی سفارش و فایل طراحی را در اختیار مجموعه قرار دهید تا امکان بررسی و ارائه راهکار مناسب فراهم شود.
سوالات متداول در تنظیمات صحیح دستگاه لیزر
چرا تنظیم قدرت و سرعت در دستگاه لیزر فایبر اهمیت دارد؟
تنظیمات دستگاه لیزر فایبر تاثیر مستقیمی بر کیفیت برش و حکاکی دارد. این تنظیمات تعیین میکند که تا چه حد پرتو لیزر در مواد نفوذ کند و لبههای صاف و بدون آسیب ایجاد شود.
چگونه میتوان نقطه کانونی دستگاه را تنظیم کرد؟
نقطه کانونی دستگاه با تنظیم فاصله بین لنز و سطح متریال به دست میآید. برای اطمینان از تنظیم صحیح، استفاده از روشهایی مانند برش چهار مربع در گوشههای مختلف میز دستگاه توصیه میشود.
آیا هر نوع متریال به تنظیمات متفاوتی نیاز دارد؟
بله، هر نوع متریال به تنظیمات خاص خود برای قدرت، سرعت و فاصله کانونی نیاز دارد. مواد سختتر معمولا به قدرت بیشتری نیاز دارند و تنظیمات بهینه در لیزر فایبر به نوع و ضخامت متریال وابسته است.
چرا تمیز کردن دستگاه لیزر فایبر مهم است؟
گرد و غبار و ذرات تولید شده در فرآیند برش میتوانند بر عدسی و دیگر قطعات دستگاه اثر منفی بگذارند، به همین دلیل، تمیز کردن منظم دستگاه برای حفظ کارایی و افزایش عمر آن ضروری خواهد بود.