

عکس ها
جوش آرگون و جوش CO2 دو روش پرکاربرد در اتصال قطعات فلزی هستند که از نظر نوع الکترود، گاز محافظ، سرعت اجرا، کیفیت ظاهری و کاربردهای صنعتی تفاوت دارند. جوش آرگون معمولا به روش TIG اشاره دارد که در آن از الکترود تنگستنی غیرمصرفی و گاز محافظ آرگون استفاده می شود. در مقابل، جوشکاری CO2 اغلب به فرایند MIG/MAG یا GMAW گفته می شود که در آن سیم جوش به صورت پیوسته تغذیه می شود و گاز محافظ می تواند CO2 خالص یا ترکیبی از آرگون و CO2 باشد. انتخاب بین این دو روش به عواملی مانند جنس فلز، ضخامت قطعه، شکل اتصال، میزان دقت مورد نیاز و تیراژ تولید بستگی دارد. برای مثال، در ساخت قطعات ظریف و اتصالاتی که ظاهر تمیز اهمیت دارد، جوش TIG می تواند گزینه مناسبی باشد؛ اما در پروژه های تولیدی و سازه های فلزی که سرعت اجرا اهمیت بیشتری دارد، MIG/MAG مزیت دارد. در خدمات جوشکاری آجین cnc، انتخاب روش باید بر اساس مشخصات قطعه و نیاز واقعی پروژه انجام شود.
جوش آرگون چیست و چگونه انجام می شود؟
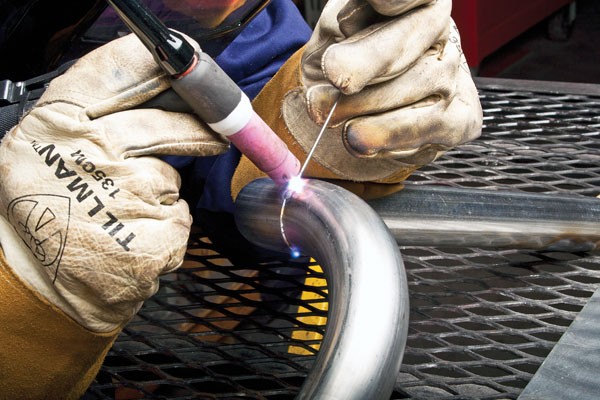
جوشکاری آرگون معمولا با فرایند TIG یا GTAW شناخته می شود. در این روش، قوس الکتریکی میان قطعه کار و یک الکترود تنگستنی غیرمصرفی ایجاد می شود و حرارت قوس، محل اتصال را ذوب می کند. گاز آرگون از حوضچه مذاب و ناحیه جوش در برابر آلودگی های هوا محافظت می کند. در صورت نیاز به فلز پرکننده، جوشکار آن را به صورت جداگانه به حوضچه مذاب اضافه می کند. جدا بودن الکترود تنگستنی از فلز پرکننده باعث می شود کنترل دقیق تری روی مقدار فلز اضافه شده و شکل گرده جوش وجود داشته باشد. البته کیفیت نهایی به مهارت جوشکار، تنظیمات دستگاه، آماده سازی سطح و انتخاب روش مناسب وابسته است.
مزایای جوش آرگون
یکی از مهم ترین مزیت های TIG، کنترل دقیق حوضچه مذاب است. این ویژگی در جوشکاری قطعات نازک پس از برش لیزری ، اتصالات حساس و قطعاتی که ظاهر نهایی آن ها اهمیت دارد، کاربرد زیادی دارد. در این روش معمولا پاشش جوش بسیار کم است و در صورت اجرای صحیح، می توان به سطحی تمیز و یکنواخت دست یافت. جوش TIG برای بسیاری از کاربردهای مربوط به فولاد زنگ نزن، آلومینیوم و برخی فلزات و آلیاژهای دیگر مناسب است؛ البته انتخاب نوع جریان، الکترود و گاز باید با توجه به جنس قطعه و دستورالعمل جوشکاری انجام شود.
محدودیت های جوش آرگون
جوش TIG در مقایسه با روش های سیم جوش پیوسته معمولا سرعت رسوب فلز کمتری دارد و اجرای آن به مهارت بیشتری نیازمند است. به همین دلیل، برای قطعات بزرگ یا پروژه هایی با حجم بالای جوشکاری، ممکن است زمان اجرای بیشتری داشته باشد. همچنین هزینه نهایی تنها به قیمت گاز آرگون مربوط نمی شود؛ زمان کار، مهارت مورد نیاز، آماده سازی قطعه و میزان فلز پرکننده نیز بر هزینه تمام شده اثر می گذارند.
جوش CO2 چیست و چه کاربردی دارد؟
جوشکاری با گاز CO2 معمولا در دسته فرایندهای MIG/MAG یا GMAW قرار می گیرد. در این روش، سیم جوش از طریق سیستم تغذیه به صورت پیوسته به ناحیه جوش وارد می شود و هم زمان نقش الکترود مصرفی و فلز پرکننده را ایفا می کند. قوس الکتریکی سیم و قطعه را ذوب می کند و گاز محافظ، حوضچه مذاب را از آلودگی های محیطی محافظت می کند. در جوشکاری فولاد کربنی، ممکن است از CO2 خالص یا ترکیب آرگون و CO2 استفاده شود. CO2 گازی فعال است و ویژگی های قوس، میزان نفوذ، انتقال فلز و مقدار پاشش را تحت تاثیر قرار می دهد. به همین دلیل، انتخاب گاز باید با توجه به جنس فلز، وضعیت جوشکاری و کیفیت مورد انتظار صورت بگیرد.
مزایای جوش CO2
تغذیه پیوسته سیم جوش، سرعت اجرای بالاتر و امکان استفاده در تولیدات تکراری را فراهم می کند. این ویژگی برای ساخت سازه های فلزی، شاسی، قطعات ماشین آلات و بسیاری از قطعات فولادی مناسب است.
در صورت انتخاب صحیح سیم جوش، گاز و پارامترهای دستگاه، می توان به نرخ رسوب مناسب و اتصال قابل قبول دست یافت. برای پروژه هایی که حجم جوشکاری زیاد است، این روش می تواند از نظر بهره وری اقتصادی تر باشد.
محدودیت های جوش CO2
در استفاده از CO2 خالص، میزان پاشش ممکن است نسبت به برخی مخلوط های آرگون و CO2 بیشتر باشد و تمیزکاری پس از جوش افزایش پیدا کند. همچنین نتیجه کار به تنظیم ولتاژ، سرعت تغذیه سیم، سرعت حرکت تورچ و شرایط اتصال وابسته است. اگر تنظیمات با ضخامت قطعه یا نوع فلز هماهنگ نباشد، مشکلاتی مانند پاشش بیش از حد، نفوذ نامناسب، تخلخل یا عیوب دیگر ایجاد می شوند. بنابراین، سرعت بالاتر به تنهایی به معنای کیفیت بهتر نیست.
تفاوت جوش آرگون و CO2 در یک نگاه
معیار مقایسه | جوش آرگون (TIG) | جوش CO2 یا MIG/MAG |
نوع الکترود | تنگستن غیرمصرفی | سیم جوش مصرفی و پیوسته |
نحوه افزودن فلز پرکننده | در صورت نیاز، جداگانه اضافه می شود | سیم جوش هم زمان فلز پرکننده را تامین می کند |
گاز محافظ | معمولا آرگون خالص | CO2 خالص یا مخلوط گاز متناسب با فرایند |
سرعت اجرا | معمولا کمتر | معمولا بیشتر |
کنترل حوضچه مذاب | بسیار دقیق | وابسته به تنظیمات و نوع انتقال فلز |
پاشش جوش | معمولا بسیار کم | بسته به نوع گاز و تنظیمات، ممکن است بیشتر باشد |
کاربرد رایج | قطعات ظریف، استیل و اتصالات حساس | سازه ها، قطعات فولادی و تولیدات پرتعداد |
مهارت مورد نیاز | نیازمند کنترل دقیق و مهارت بالا | در بسیاری از کاربردها یادگیری و اجرای سریع تری دارد |
هزینه نهایی | وابسته به زمان، مهارت و مواد مصرفی | در تولیدات پرتعداد می تواند اقتصادی تر باشد |
این جدول یک مقایسه عمومی است. نتیجه واقعی به جنس فلز، نوع اتصال، ضخامت قطعه، وضعیت جوشکاری و الزامات فنی پروژه بستگی دارد.
جوش آرگون بهتر است یا CO2؟
هیچ کدام از این دو روش در تمام شرایط برتری مطلق ندارند. روش مناسب باید بر اساس کیفیت مورد نیاز، جنس قطعه و حجم تولید انتخاب شود. اگر قطعه نازک است، ظاهر جوش اهمیت زیادی دارد یا کنترل دقیق حوضچه مذاب مورد نیاز است، TIG می تواند انتخاب مناسبی باشد. برای مثال، در برخی قطعات استیل و اتصالات ظریف، کنترل حرارت و تمیزی جوش اهمیت بالایی دارد. در مقابل، اگر پروژه شامل تعداد زیادی قطعه فولادی، سازه یا اتصال تکراری باشد، MIG/MAG می تواند سرعت اجرای بیشتری فراهم کند. تغذیه پیوسته سیم جوش برای تولیدات صنعتی و پروژه هایی که بهره وری اهمیت دارد، مزیت محسوب می شود. با این حال، ضخامت قطعه به تنهایی تعیین کننده روش نیست. نوع آلیاژ، طراحی اتصال، موقعیت جوشکاری، الزامات استحکام و استانداردهای پروژه نیز باید بررسی شوند. برای اتصالات حساس یا قطعاتی که تحت فشار و بارگذاری قرار می گیرند، روش جوشکاری و دستورالعمل اجرایی باید متناسب با الزامات فنی تعیین شود.
تفاوت گاز آرگون خالص، CO2 خالص و مخلوط آرگون و CO2
یکی از اشتباهات رایج این است که تصور شود جوش آرگون و جوش CO2 فقط به نوع گاز مصرفی وابسته اند. در واقع، نوع فرایند جوشکاری نیز اهمیت دارد. در روش TIG، الکترود تنگستنی غیرمصرفی استفاده می شود و آرگون معمولا گاز محافظ اصلی است. در جوشکاری MIG/MAG، سیم جوش به طور پیوسته تغذیه می شود و نوع گاز بر پایداری قوس، شکل گرده جوش، میزان پاشش و نفوذ اثر می گذارد. CO2 خالص در بسیاری از کاربردهای جوشکاری فولاد کربنی استفاده می شود و می تواند نفوذ مناسبی ایجاد کند، اما در برخی شرایط پاشش بیشتری نسبت به مخلوط های گازی دارد. مخلوط آرگون و CO2 برای بسیاری از کاربردهای جوشکاری فولاد کربنی به کار می رود. نسبت ترکیب باید با توجه به نوع سیم، فلز پایه، حالت انتقال فلز و دستورالعمل جوشکاری انتخاب شود. نمی توان یک نسبت ثابت را برای تمام پروژه ها مناسب دانست. آرگون خالص برای TIG و بسیاری از کاربردهای جوشکاری فلزات غیرآهنی، از جمله آلومینیوم، کاربرد دارد. با این حال، آرگون خالص معمولا برای جوشکاری متداول فولاد کربنی با فرایند MIG انتخاب مناسبی نیست. در نتیجه، گاز محافظ باید بر اساس فرایند و جنس قطعه انتخاب شود، نه صرفا نام دستگاه.
جوش آرگون و CO2 برای چه فلزاتی مناسب هستند؟
انتخاب روش جوشکاری باید با توجه به خواص فلز پایه و الزامات اتصال صورت گیرد.
- فولاد زنگ نزن: TIG برای اتصالاتی که کنترل دقیق و ظاهر تمیز اهمیت دارند، کاربرد زیادی دارد. در برخی پروژه های تولیدی نیز MIG/MAG با گاز و سیم مناسب انتخاب می شود.
- آلومینیوم: جوش TIG با تنظیمات مناسب، از جمله استفاده از جریان متناسب با نوع دستگاه و آلیاژ، برای بسیاری از اتصالات آلومینیومی به کار می رود. جوشکاری MIG آلومینیوم نیز امکان پذیر است، اما به سیم، تجهیزات تغذیه و گاز محافظ مناسب نیاز دارد.
- فولاد کربنی: MIG/MAG با CO2 خالص یا مخلوط گازی متناسب، برای بسیاری از سازه ها و قطعات فولادی کاربرد دارد. TIG نیز برای برخی اتصالات فولادی که به کنترل دقیق تری نیاز دارند قابل استفاده است.
- قطعات نازک و حساس: TIG می تواند به دلیل کنترل حرارت و حوضچه مذاب، گزینه مناسبی باشد؛ با این حال، تنظیمات صحیح و مهارت جوشکار همچنان ضروری است.
در نهایت، انتخاب روش تنها بر اساس نام فلز کافی نیست. ضخامت، طراحی اتصال، موقعیت جوشکاری و خواص مکانیکی مورد نیاز باید هم زمان بررسی شوند.
خدمات جوشکاری آرگون و CO2 در آجین
در انتخاب خدمات جوشکاری، توجه به نوع قطعه، جنس فلز، تیراژ تولید و کیفیت مورد انتظار اهمیت دارد. در مجموعه آجین، بررسی نیاز پروژه پیش از انتخاب روش اجرا کمک می کند فرایندی متناسب با مشخصات قطعه و شرایط ساخت در نظر گرفته شود. برای برآورد خدمات جوشکاری، بهتر است اطلاعاتی مانند جنس و ضخامت قطعه، ابعاد، تعداد قطعات، نوع اتصال، محل استفاده و الزامات کیفی در اختیار مجموعه قرار گیرد. در صورت وجود نقشه فنی یا نمونه قطعه، ارائه آن می تواند به بررسی دقیق تر نیاز پروژه کمک کند. اگر برای انتخاب روش TIG یا MIG/MAG مطمئن نیستید، مشخصات قطعه و هدف نهایی را مطرح کنید تا روش مناسب بر اساس شرایط واقعی پروژه بررسی شود. انتخاب درست روش جوشکاری می تواند به بهبود کیفیت اتصال، کنترل هزینه و برنامه ریزی بهتر زمان اجرا کمک کند.
سوالات متداول درباره جوش آرگون و CO2
تفاوت اصلی جوش آرگون و CO2 چیست؟
جوش آرگون معمولا به روش TIG اشاره دارد که در آن از الکترود تنگستنی غیرمصرفی استفاده می شود. جوشکاری CO2 اغلب در فرایند MIG/MAG انجام می شود که سیم جوش به صورت پیوسته تغذیه می شود. تفاوت این روش ها در نوع الکترود، نحوه تغذیه فلز پرکننده، سرعت و کاربردهای رایج است.
برای جوشکاری استیل، آرگون بهتر است یا CO2؟
برای بسیاری از اتصالات استیل که به کنترل دقیق و ظاهر تمیز نیاز دارند، TIG با گاز محافظ مناسب گزینه رایجی است. با این حال، MIG/MAG نیز در برخی کاربردهای استیل استفاده می شود و گاز محافظ باید با نوع فولاد زنگ نزن و دستورالعمل جوشکاری هماهنگ باشد.
برای جوشکاری استیل، آرگون بهتر است یا CO2؟
جوشکاری MIG/MAG در بسیاری از پروژه های فولادی، از جمله قطعات ضخیم، کاربرد دارد؛ اما نتیجه به توان دستگاه، نوع سیم، طراحی اتصال، تعداد پاس ها و دستورالعمل جوشکاری بستگی دارد. صرف استفاده از CO2 خالص تضمین کننده نفوذ یا استحکام کافی نیست.
آیا جوش آرگون همیشه کیفیت بالاتری دارد؟
خیر. TIG کنترل دقیقی فراهم می کند و در برخی اتصالات حساس مزیت دارد، اما کیفیت نهایی به انتخاب روش مناسب، مهارت اپراتور و شرایط اجرا وابسته است. در تولیدات پرتعداد یا سازه های فولادی، MIG/MAG نیز می تواند کیفیت مورد نیاز را فراهم کند.
تهران – جاده قدیم کرج (65 متری فتح) – بعد از میدان شیر پاستوریزه – خیابان فتح 11– کوچه سوم غربی – پلاک 5
تهران – جاده قدیم کرج (65 متری فتح) – بعد از میدان شیر پاستوریزه – خیابان فتح 11– کوچه سوم غربی – پلاک 6
تهران – جاده قدیم کرج – پل کفش ملی – کمربندی شهریار – متمع صنعتی زاگرس – 30 متری زاگرس – کوچه صنعت غرب – پلاک 14