

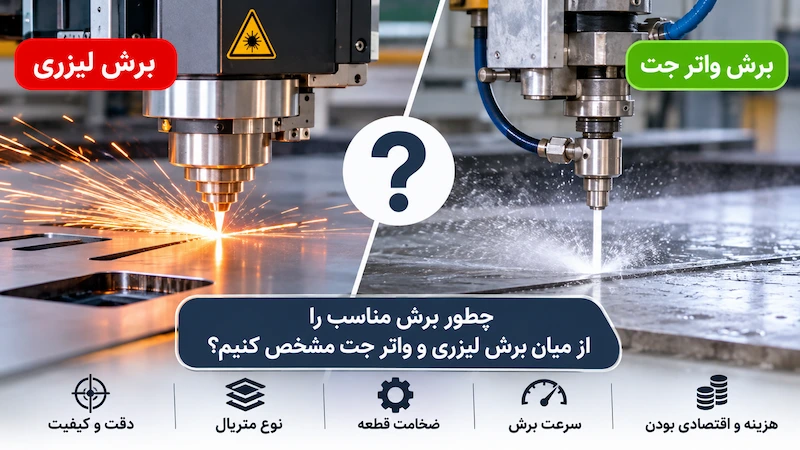
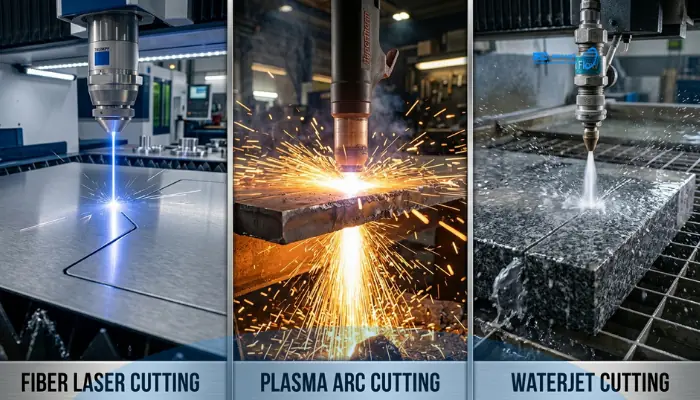
انتخاب روش مناسب برای برش قطعات صنعتی، فقط به قیمت یا سرعت دستگاه محدود نمی شود. جنس ماده اولیه، ضخامت قطعه، دقت ابعادی موردنیاز، کیفیت لبه و حساسیت متریال به حرارت، همگی در تعیین فناوری مناسب نقش دارند. دو روش پرکاربرد در این حوزه، برش لیزری و برش واترجت هستند که هر کدام با سازوکار متفاوتی مواد را برش می دهند و برای شرایط خاصی مناسب تر هستند. برش لیزری با استفاده از پرتو متمرکز نور و انرژی حرارتی، متریال را ذوب یا تبخیر می کند؛ در مقابل، واترجت با فشار بسیار زیاد آب و در بسیاری از کاربردهای صنعتی با کمک ذرات ساینده، ماده را به صورت مکانیکی برش می دهد. همین تفاوت باعث می شود برش لیزری معمولا برای ورق های فلزی نازک تا متوسط و تولید سریع قطعات دقیق انتخاب مناسبی باشد، در حالی که واترجت برای مواد ضخیم، حساس به حرارت یا غیرفلزی کاربرد بیشتری دارد. در این راهنما از آجین CNC، معیارهای انتخاب بین این دو روش را بررسی می کنیم تا بتوانید با توجه به مشخصات قطعه و نیاز پروژه، تصمیم فنی و اقتصادی مناسب تری بگیرید.
برش لیزری چیست و چگونه انجام می شود؟
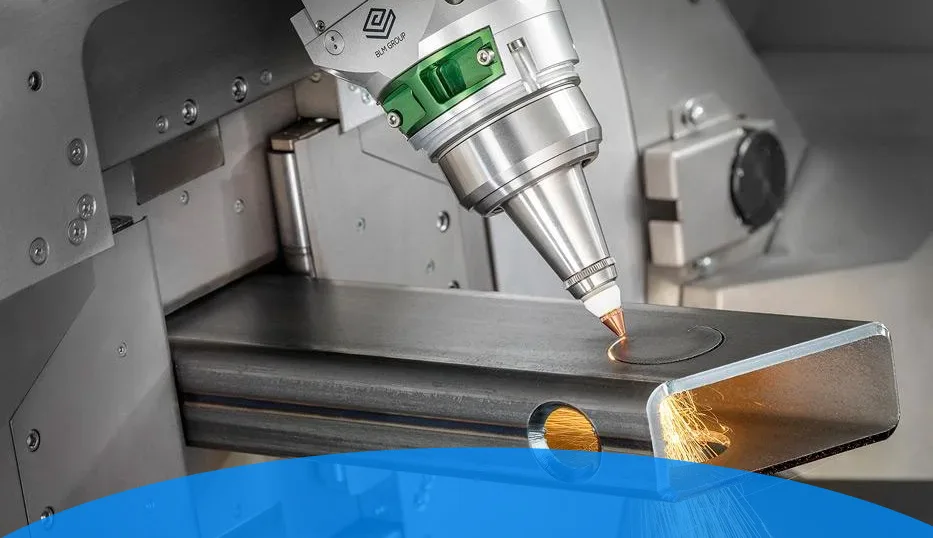
در برش لیزری، یک پرتو متمرکز با توان بالا روی سطح قطعه هدایت می شود. انرژی پرتو باعث ذوب شدن یا تبخیر موضعی ماده می شود و گاز کمکی، مواد مذاب و ذرات باقی مانده را از مسیر برش خارج می کند. حرکت کنترل شده هد برش و اجرای فایل طراحی شده، امکان تولید قطعات با شکل های پیچیده و جزئیات دقیق را فراهم می کند. دستگاه های برش لیزری صنعتی معمولا از فناوری لیزر فایبر یا CO2 استفاده می کنند. لیزر فایبر در بسیاری از کاربردهای برش فلزات، به ویژه ورق های فولادی و فلزات رنگی، کاربرد گسترده ای دارد. البته عملکرد دستگاه به توان منبع لیزر، نوع متریال، ضخامت، گاز کمکی و تنظیمات فرآیند وابسته است. یکی از مهم ترین مزایای این روش، عرض برش نسبتا کم و سرعت مناسب در برش ورق های فلزی است. به همین دلیل، برش لیزری برای تولید قطعات صنعتی، تابلوهای فلزی، بدنه تجهیزات، قطعات ماشین آلات و سازه های ورقی کاربرد دارد.
برش واترجت چیست و چه تفاوتی با لیزر دارد؟
در روش برش واترجت، آب با فشار بسیار بالا از یک نازل باریک عبور می کند و به سطح قطعه برخورد می کند. در بسیاری از دستگاه های صنعتی، برای برش مواد سخت از ذرات ساینده مانند گارنت استفاده می شود. ترکیب آب پرفشار و ذرات ساینده، متریال را به تدریج فرسایش می دهد و مسیر برش را ایجاد می کند. مهم ترین تفاوت واترجت با برش لیزری، نبود منبع حرارتی در فرآیند برش است. به همین دلیل، این روش را برش سرد می نامند. در نتیجه، در لبه برش واترجت منطقه متاثر از حرارت (HAZ) ایجاد نمی شود و ساختار متریال در اثر حرارت برش تغییر نمی کند. واترجت می تواند طیف گسترده ای از مواد را برش دهد؛ از فولاد و آلومینیوم گرفته تا سنگ، شیشه، سرامیک و برخی کامپوزیت ها. البته نوع دستگاه، نازل، ساینده و تنظیمات آن در کیفیت نهایی تاثیرگذار هستند.
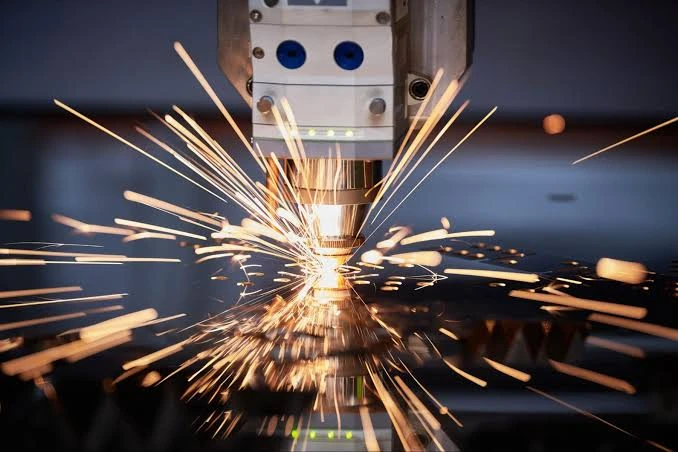
مقایسه برش لیزری و واترجت از نظر معیارهای فنی
برای انتخاب روش مناسب، بهتر است هر دو فناوری را بر اساس ویژگی های واقعی قطعه و الزامات تولید بررسی کنیم. جدول زیر تفاوت های اصلی این دو روش را نشان می دهد.
| معیار مقایسه | برش لیزری | برش واترجت |
| سازوکار برش | حرارتی و مبتنی بر پرتو لیزر | مکانیکی و مبتنی بر آب پرفشار |
| تاثیر حرارت | دارای منطقه متاثر از حرارت | بدون منطقه متاثر از حرارت |
| سرعت در ورق های فلزی نازک | معمولا بالا | معمولا پایین تر |
|
مواد قابل برش |
فلزات و برخی مواد غیرفلزی سازگار با لیزر | طیف گسترده ای از فلزات و مواد غیرفلزی |
| ضخامت قابل برش | وابسته به توان و جنس متریال؛ محدودیت دستگاه مهم است | قابلیت برش مواد ضخیم تر |
| عرض شیار برش | معمولا باریک تر | معمولا عریض تر |
| کیفیت لبه | ممکن است اکسیداسیون یا تغییر رنگ ایجاد شود | بدون آثار حرارتی؛ با بافتی متناسب با کیفیت برش |
| مواد حساس به حرارت | محدودیت دارد | گزینه مناسب تری است |
| هزینه تولید | معمولا اقتصادی تر برای ورق های نازک و تیراژ بالا | وابسته به ضخامت، زمان برش و مصرف ساینده |
| مواد بازتابنده | برخی فلزات بازتابنده نیازمند تجهیزات و تنظیمات مناسب هستند | محدودیت ناشی از بازتاب پرتو ندارد |
این مقایسه عمومی است و نباید اعداد مربوط به دقت، ضخامت یا سرعت را برای تمام دستگاه ها یکسان در نظر گرفت. توان دستگاه، کیفیت تجهیزات، نوع ماده، ضخامت و مهارت اپراتور می توانند نتیجه را تغییر دهند.
۱. جنس متریال؛ اولین معیار انتخاب روش برش
جنس ماده اولیه یکی از مهم ترین عوامل در انتخاب فناوری برش است. همه مواد رفتار یکسانی در برابر انرژی حرارتی ندارند و بعضی از آن ها ممکن است هنگام برش لیزری دچار تغییر ساختار، تغییر رنگ یا آسیب حرارتی شوند.
چه موادی برای برش لیزری مناسب هستند؟
برش لیزری برای بسیاری از ورق های فلزی مانند فولاد کربنی، فولاد ضدزنگ و آلومینیوم کاربرد دارد. همچنین با توجه به نوع دستگاه و تنظیمات، می توان برخی آلیاژهای دیگر را نیز برش داد. در برش فلزات بازتابنده مانند مس و برنج باید به نوع منبع لیزر، توان دستگاه و قابلیت های حفاظتی آن توجه کرد. بازتاب پرتو می تواند عملکرد برش را دشوار کند؛ بنابراین نباید قابلیت برش این مواد را بدون بررسی مشخصات دستگاه قطعی دانست. واترجت به دلیل استفاده نکردن از حرارت، برای موادی که نسبت به دما حساس هستند گزینه مناسبی است. سنگ، شیشه، سرامیک، کامپوزیت ها، برخی پلاستیک ها و فلزات مختلف را می توان با این فناوری برش داد؛ البته برای هر ماده باید فشار، نوع ساینده و شرایط برش متناسب انتخاب شود. اگر قطعه شما از ماده ای ساخته شده است که در اثر حرارت تغییر خواص می دهد یا کیفیت لبه آن باید بدون تغییر حرارتی حفظ شود، واترجت می تواند انتخاب مناسب تری باشد.
۲. ضخامت قطعه؛ لیزر بهتر است یا واترجت؟
ضخامت قطعه یکی از عوامل تعیین کننده در انتخاب روش برش است. برش لیزری در ورق های نازک و متوسط معمولا سرعت و بهره وری بالایی دارد. با افزایش ضخامت، توان موردنیاز و شرایط فرآیند اهمیت بیشتری پیدا می کنند و ممکن است سرعت برش کاهش یابد یا کیفیت لبه تحت تاثیر قرار بگیرد. واترجت برای برش صفحات و قطعات ضخیم تر انعطاف بیشتری دارد. این روش می تواند موادی با ضخامت بالا را برش دهد، اما افزایش ضخامت معمولا زمان برش را بیشتر می کند و ممکن است بر کیفیت لبه و دقت ابعادی اثر بگذارد. بنابراین، نمی توان یک ضخامت ثابت را به عنوان مرز قطعی میان این دو فناوری معرفی کرد. برای مثال، برش یک ورق فولادی ۲۰ میلی متری ممکن است با توجه به توان دستگاه لیزر، نوع فولاد و کیفیت موردانتظار با هر دو روش امکان پذیر باشد. تصمیم نهایی باید بر اساس توان واقعی دستگاه و نمونه برش گرفته شود.
۳. دقت ابعادی و پیچیدگی طرح
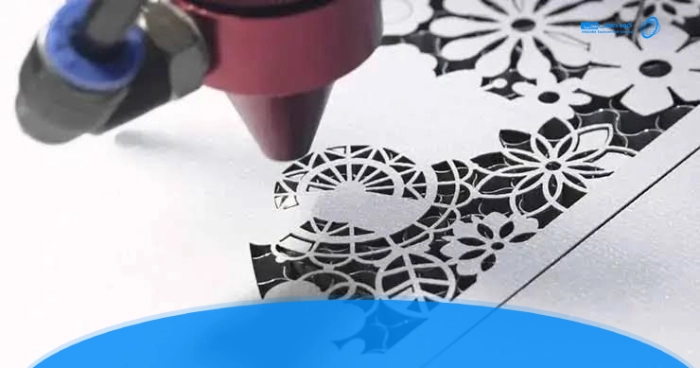
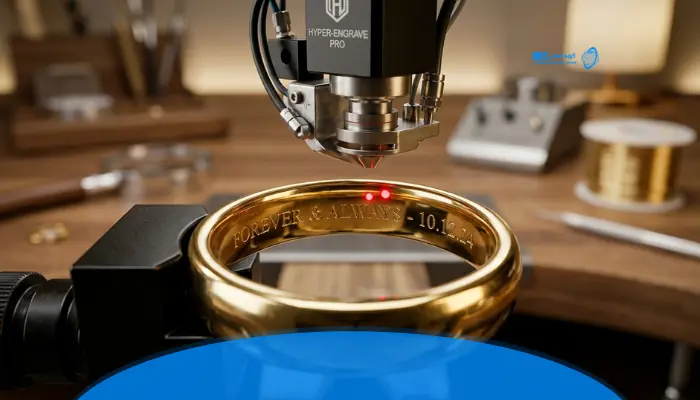
اگر قطعه دارای سوراخ های متعدد، شیارهای باریک، گوشه های دقیق و جزئیات هندسی پیچیده باشد، برش لیزری در بسیاری از پروژه های ورق کاری گزینه مناسبی است. عرض کم شیار برش و کنترل دقیق حرکت هد، امکان تولید طرح های پیچیده را فراهم می کنند. واترجت نیز می تواند قطعات پیچیده را برش دهد؛ اما عرض شیار، قطر نازل، ضخامت قطعه و انحراف جریان آب در حین برش بر دقت نهایی اثر می گذارند. در قطعات ضخیم، ممکن است اختلاف ابعاد در بالا و پایین قطعه یا پدیده مخروطی شدن لبه برش ایجاد شود. برای قطعاتی که تلرانس ابعادی بسیار محدودی دارند، صرفا مقایسه نام فناوری ها کافی نیست. باید تلرانس قابل دستیابی دستگاه در همان جنس و ضخامت، کیفیت فایل طراحی و شرایط واقعی تولید بررسی شود.
۴. کیفیت لبه و نیاز به عملیات تکمیلی
کیفیت سطح برش یکی از معیارهایی است که می تواند هزینه نهایی پروژه را تغییر دهد. گاهی قطعه پس از برش مستقیما وارد مرحله مونتاژ می شود و گاهی به سنگ زنی، پلیسه گیری، پرداخت یا ماشین کاری تکمیلی نیاز دارد. در برش لیزری، بسته به جنس ماده و گاز کمکی، ممکن است لبه قطعه دارای اکسیداسیون، تغییر رنگ یا پلیسه باشد. تنظیمات صحیح دستگاه و انتخاب گاز مناسب می توانند کیفیت لبه را بهبود دهند. در واترجت، آثار حرارتی و اکسیداسیون وجود ندارند؛ اما سطح برش ممکن است بافتی شبیه سطح ساییده شده داشته باشد. سرعت برش و کیفیت تنظیمات نیز بر صافی لبه تاثیر می گذارند. بنابراین، اگر قطعه به سطحی بسیار صاف نیاز دارد، ممکن است در هر دو روش به عملیات تکمیلی احتیاج باشد.
۵. سرعت تولید و تیراژ سفارش
در پروژه هایی که تعداد زیادی قطعه از ورق های فلزی نازک تولید می شوند، برش لیزری معمولا از نظر سرعت تولید مزیت دارد. سرعت بالای حرکت هد، امکان اجرای چندین طرح در یک ورق و کاهش زمان برش هر قطعه، این روش را برای سفارش های پرتعداد مناسب می کند. واترجت معمولا در برش ورق های نازک فلزی سرعت پایین تری دارد؛ اما در شرایطی که استفاده از لیزر به دلیل حساسیت متریال یا ضخامت مناسب نیست، می تواند انتخاب فنی بهتری باشد. برای مقایسه اقتصادی باید علاوه بر سرعت دستگاه، زمان آماده سازی، مصرف گاز یا ساینده، هزینه اپراتوری، میزان ضایعات و عملیات تکمیلی را نیز در نظر گرفت. ممکن است روش ارزان تر در مرحله برش، به دلیل نیاز به پرداخت بیشتر در نهایت هزینه بالاتری ایجاد کند.
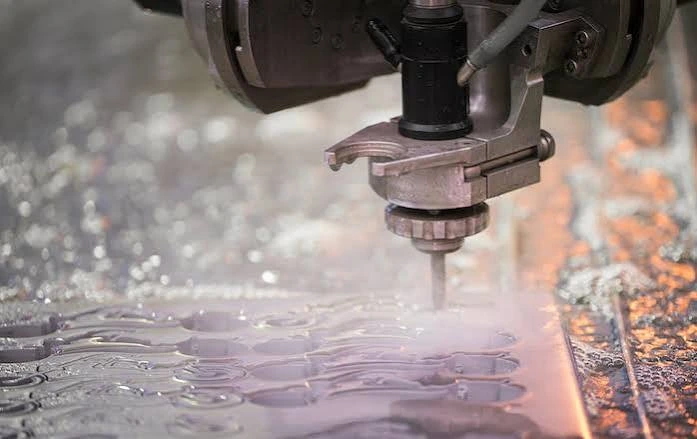
۶. هزینه برش لیزری و واترجت چگونه محاسبه می شود؟
هزینه برش فقط به مدت زمان روشن بودن دستگاه وابسته نیست. نوع متریال، ضخامت، طول مسیر برش، تعداد سوراخ ها، پیچیدگی طرح، تیراژ و کیفیت نهایی موردنیاز در محاسبه قیمت تاثیر دارند. در برش لیزری، توان دستگاه، مصرف برق، گاز کمکی، استهلاک قطعات مصرفی و زمان اجرای طرح از عوامل موثر بر هزینه هستند. برای سفارش های پرتعداد و ورق های نازک، سرعت بالای لیزر می تواند هزینه تمام شده هر قطعه را کاهش دهد. در واترجت، مصرف ساینده، آب، انرژی، نازل و سایر قطعات مصرفی و همچنین زمان برش اهمیت دارند. اگر قطعه ضخیم یا از جنس حساس به حرارت باشد، هزینه بیشتر واترجت ممکن است با حذف عملیات تکمیلی یا جلوگیری از آسیب متریال جبران شود. در نتیجه، برای انتخاب اقتصادی باید هزینه نهایی قطعه آماده تحویل را مقایسه کرد، نه فقط هزینه برش اولیه را.
چه زمانی برش لیزری را انتخاب کنیم؟
برش لیزری معمولا انتخاب مناسبی است اگر:
- قطعه از ورق فلزی نازک یا متوسط ساخته شده باشد.
- سرعت تولید و تیراژ بالا اهمیت زیادی داشته باشد.
- طرح دارای جزئیات متعدد و مسیرهای برش پیچیده باشد.
- عرض شیار کم و دقت مناسب در ورق کاری موردنیاز باشد.
- متریال بتواند حرارت فرآیند را بدون آسیب غیرقابل قبول تحمل کند.
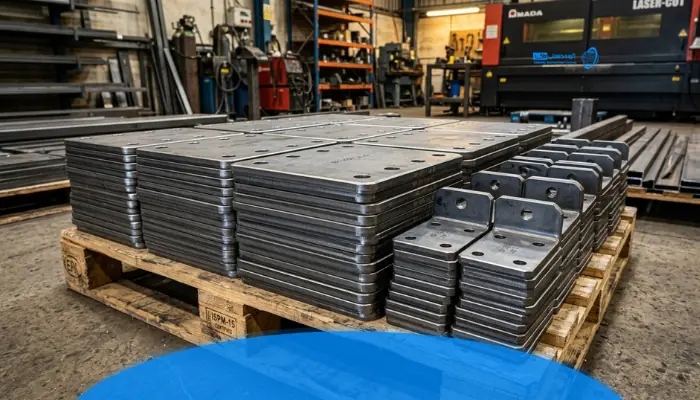
برای مثال، تولید پنل های فلزی، قطعات بدنه دستگاه ها، براکت ها، تابلوهای صنعتی و قطعات ورقی ماشین آلات از کاربردهای رایج برش لیزری هستند و برش صفحات سنگی، قطعات کامپوزیتی، شیشه های صنعتی و برخی آلیاژهای حساس به حرارت از کاربردهای واترجت هستند.
چک لیست انتخاب بین برش لیزری و واترجت
پیش از ثبت سفارش، بهتر است اطلاعات قطعه را مشخص کنید. پاسخ به این پرسش ها انتخاب روش مناسب را ساده تر می کند:
- قطعه از چه متریالی ساخته شده است؟
- ضخامت دقیق ورق یا صفحه چقدر است؟
- آیا متریال به حرارت حساس است یا احتمال تغییر خواص آن وجود دارد؟
- چه میزان دقت ابعادی و چه تلرانسی موردنیاز است؟
- کیفیت لبه برش باید در چه سطحی باشد و آیا عملیات تکمیلی قابل قبول است؟
- تعداد قطعات و تیراژ سفارش چقدر است؟
- محدودیت زمانی پروژه چیست؟
- هزینه نهایی قطعه آماده مصرف چقدر اهمیت دارد؟
با مشخص شدن این موارد، می توان پیشنهاد دقیق تری برای فناوری برش ارائه کرد. در سفارش های حساس، دریافت نمونه برش از متریال واقعی نیز روش مناسبی برای ارزیابی کیفیت و دقت است.
خدمات برش لیزری آجین CNC؛ انتخاب روش مناسب برای قطعات صنعتی
در انتخاب خدمات برش CNC، کیفیت نهایی قطعه به هماهنگی میان طراحی، جنس متریال، ضخامت و توانایی تجهیزات وابسته است. آجین CNC با تمرکز بر خدمات و راهکارهای برش CNC، می تواند در بررسی نیازهای فنی پروژه و انتخاب فرآیند مناسب به شما کمک کند. اگر قطعه موردنظر از ورق فلزی ساخته شده و به برش دقیق، اجرای جزئیات هندسی و تولید منظم نیاز دارد، برش لیزری می تواند یکی از گزینه های اصلی باشد. پیش از ثبت سفارش بهتر است فایل طراحی، نوع متریال، ضخامت و تعداد قطعات مشخص شوند تا امکان سنجی فنی و برآورد هزینه با دقت بیشتری انجام شود. برای انتخاب درست، پیشنهاد می شود نقشه قطعه و مشخصات متریال را در اختیار کارشناسان آجین CNC قرار دهید تا روش اجرایی متناسب با نیاز پروژه بررسی شود.
سوالات متداول در انتخاب میان واترجت و برش لیزر
۱. برش لیزری دقیق تر است یا واترجت؟
در بسیاری از کاربردهای برش ورق های فلزی نازک، لیزر به دلیل عرض شیار کمتر و کنترل دقیق مسیر برش، دقت بالایی ارائه می دهد. با این حال، دقت واقعی هر دو روش به دستگاه، ضخامت، جنس متریال و تنظیمات فرآیند بستگی دارد.
۲. آیا واترجت می تواند فلزات ضخیم را برش دهد؟
بله. واترجت برای برش صفحات و قطعات فلزی ضخیم کاربرد دارد و در بسیاری از شرایط می تواند موادی را برش دهد که خارج از محدوده عملیاتی مناسب دستگاه لیزر هستند. البته افزایش ضخامت معمولا زمان برش را بیشتر می کند.
۳. آیا برش لیزری باعث تغییر خواص فلز می شود؟
برش لیزری یک فرآیند حرارتی است و ممکن است در نزدیکی لبه برش منطقه متاثر از حرارت ایجاد کند. میزان این تاثیر به جنس و ضخامت فلز، توان لیزر و شرایط برش بستگی دارد. در مقابل، واترجت فرآیندی سرد است و منطقه متاثر از حرارت ایجاد نمی کند.
۴. کدام روش برش هزینه کمتری دارد؟
برای ورق های فلزی نازک و سفارش های پرتعداد، برش لیزری معمولا از نظر هزینه هر قطعه اقتصادی تر است. اما برای قطعات ضخیم، حساس به حرارت یا غیرفلزی، واترجت می تواند انتخاب مقرون به صرفه تری باشد. برای تعیین هزینه واقعی باید تمام مراحل تولید و عملیات تکمیلی بررسی شوند.