

برش CNC پلاسما یکی از پیشرفتهترین روشهای برش فلزات در صنایع مدرن است. این فناوری با ترکیب کنترل عددی کامپیوتری (CNC) و قوس پلاسمایی، دقت، سرعت و کیفیت بینظیری در تولید قطعات فلزی ارائه میدهد. شرکت آجین با سالها تجربه در این حوزه، خدمات برش CNC پلاسما را با بالاترین استانداردها به مشتریان صنعتی عرضه میکند.
در دنیای رقابت صنعتی امروز، انتخاب روش برش مناسب میتواند هزینهها را کاهش دهد و کیفیت محصول نهایی را افزایش دهد. برش پلاسما به دلیل توانایی کار با ضخامتهای مختلف و مواد متنوع، به انتخاب اول بسیاری از کارخانهها تبدیل شده است. ما در آجین با سرمایهگذاری در تجهیزات مدرن، آماده ارائه خدمات تخصصی برش CNC پلاسما به شما هستیم.
برش با دستگاه CNC پلاسما
تصور کنید مادهای مانند فلز در مقابل قدرت بینظیر یک نیروی طبیعتی قرار گیرد که میتواند هر چیزی را با دقت و سرعت شگفتانگیزی برش دهد. این قدرت، پلاسما است. پلاسما حالتی از ماده است که از دمای بینهایت بالا متولد میشود. اگر جامدی را گرم کنیم، به مایع تبدیل میشود؛ سپس با افزایش دما، گاز شکل میگیرد. اما وقتی گرما به نقطه اوج میرسد، گاز به یک موجودیت جدید تبدیل میشود: پلاسما، حالت چهارم ماده.
پلاسما چیزی فراتر از یک گاز است؛ جریانی از ذرات باردار که به قدری داغ است که میتواند فلزات را به راحتی ذوب کرده و در مسیر خود برش بزند. این ویژگی منحصربهفرد، فناوری برش پلاسما را به یکی از پرکاربردترین روشهای صنعتی تبدیل کرده است. دستگاههای برش پلاسما cnc با بهرهگیری از این فناوری، برشهایی دقیق، سریع و تمیز روی انواع فلزات ایجاد میکنند و در صنایعی همچون خودروسازی، کشتیسازی، و تولید تجهیزات سنگین نقشی حیاتی دارند.
این فرآیند نه تنها برش را آسانتر کرده، بلکه زمان و هزینه را کاهش داده است. برش با دستگاه CNC پلاسما، هنری از دما و فناوری است که توانسته خطوط تولید را متحول کرده و بهرهوری را به اوج برساند.
مزایای دستگاه CNC در برش پلاسما
خدمات برش پلاسما CNC یکی از روشهای پرکاربرد برای برش فلزات رسانا در صنایع مختلف است. در این فرآیند، گاز یونیزهشده یا پلاسما با دمای بالا برای ذوب و برش متریال استفاده میشود. این فناوری امکان برش موادی مانند فولاد کربنی، فولاد ضدزنگ و آلومینیوم را فراهم میکند و با استفاده از سیستم CNC، اجرای طرحهای مختلف با دقت و تکرارپذیری مناسب امکانپذیر است.
-
کنترل مناسب حرارت و کاهش ناحیه تحت تأثیر گرما
در برش پلاسما، انرژی حرارتی در ناحیه برش متمرکز میشود و ناحیه تحت تأثیر گرما (HAZ) معمولاً نسبت به برخی روشهای حرارتی مانند هواگاز کوچکتر است. با این حال، میزان تغییر شکل یا اثر حرارت به جنس و ضخامت قطعه، تنظیمات دستگاه و شرایط برش بستگی دارد.
-
مناسب برای استفاده در فرآیندهای صنعتی
برش پلاسما در مقایسه با برخی روشهای سنتی، دود و ذرات حاصل از فرآیند متفاوتی ایجاد میکند و به تجهیزات مناسب برای تهویه و کنترل آلایندهها نیاز دارد. بنابراین، استفاده از سیستم تهویه و تجهیزات ایمنی مناسب برای حفظ شرایط مطلوب محیط کار ضروری است.
-
دقت و کاهش میزان ضایعات
استفاده از کنترل CNC امکان اجرای مسیر برش از پیش تعیینشده و تکرارپذیری مناسب را فراهم میکند. میزان ضایعات به عواملی مانند طراحی قطعه، چیدمان، ضخامت متریال و تنظیمات فرآیند بستگی دارد. همچنین، سرعت برش، آمپراژ و فاصله نازل از قطعه از عوامل مؤثر بر کیفیت برش و میزان پلیسه هستند.
-
سرعت مناسب برش
یکی از مزایای مهم برش پلاسما، سرعت بالای آن در بسیاری از کاربردها، بهویژه در مقایسه با هواگاز برای ضخامتهای مشخص، است. با این حال، سرعت واقعی برش به نوع و ضخامت فلز، توان دستگاه، گاز مورد استفاده و تنظیمات فرآیند بستگی دارد؛ بنابراین نمیتوان یک ضریب ثابت مانند «۱۰ برابر سریعتر» را برای همه پروژهها در نظر گرفت.
-
قابلیت برش انواع فلزات رسانا
پلاسما قابلیت برش طیف گستردهای از فلزات رسانا را دارد. فولاد کربنی، فولاد ضدزنگ و آلومینیوم از جمله موادی هستند که میتوان با این فناوری برش داد. انتخاب دستگاه، توان و تنظیمات مناسب باید بر اساس نوع و ضخامت متریال انجام شود.
-
امکان استفاده و کنترل با سیستم CNC
سیستم CNC اجرای مسیرهای برش از پیش تعریفشده را کنترل میکند و میتواند تکرارپذیری فرآیند را افزایش دهد. با این حال، راهاندازی و تنظیم دستگاه همچنان به اپراتور آموزشدیده نیاز دارد؛ زیرا عواملی مانند سرعت برش، آمپراژ، فاصله نازل و وضعیت قطعات مصرفی بر کیفیت نهایی تأثیر میگذارند.
-
کیفیت مناسب لبه برش
برش پلاسما در شرایط مناسب میتواند لبههایی با کیفیت مناسب و میزان نسبتاً کمی پلیسه ایجاد کند. با این حال، لبه برش همیشه کاملاً بدون پلیسه یا نیاز به پرداخت نیست. سرعت برش، آمپراژ، فاصله نازل، نوع و ضخامت متریال و وضعیت نازل میتوانند روی کیفیت لبه و میزان پلیسه تأثیر بگذارند.
-
کنترل بهتر پارامترهای برش
در دستگاههای CNC پلاسما، پارامترهایی مانند سرعت حرکت، آمپراژ و فاصله مشعل از قطعه قابل تنظیم هستند. تنظیم صحیح این پارامترها به دستیابی به کیفیت برش مطلوب کمک میکند. در مقابل، تنظیم نامناسب سرعت میتواند باعث ایجاد پلیسه، تغییر کیفیت لبه یا حتی ناقص شدن برش شود؛ بنابراین کنترل فرآیند و تنظیم صحیح دستگاه همچنان اهمیت زیادی دارد.
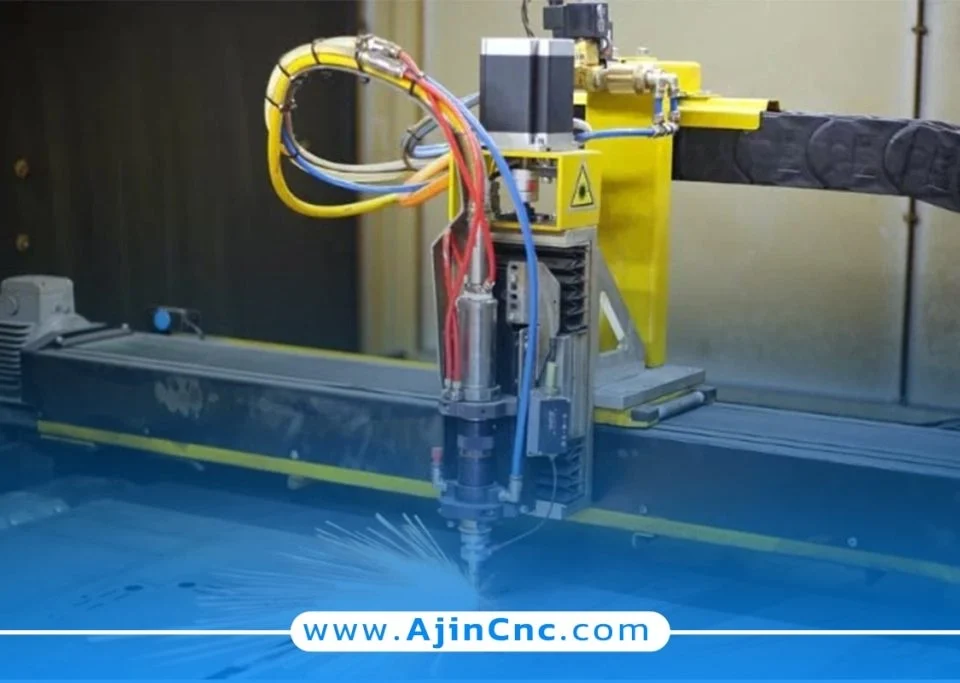
ویژگی های برش پلاسما
برش پلاسما یکی از روشهای پرکاربرد برای برش فلزات رسانا است که به دلیل سرعت مناسب، قابلیت برش متریالهای مختلف و امکان استفاده از سیستمهای CNC، در صنایع گوناگون مورد استفاده قرار میگیرد. مهمترین ویژگیهای این روش را میتوان در موارد زیر خلاصه کرد:
-
دقت مناسب در اجرای طرحها
برش پلاسما CNC امکان اجرای مسیرهای برش از پیش تعیینشده را فراهم میکند و برای تولید قطعات با اشکال و جزئیات مختلف مناسب است. میزان دقت و کیفیت برش به عواملی مانند نوع دستگاه، ضخامت متریال، سرعت حرکت و تنظیمات فرآیند بستگی دارد.
-
سرعت بالای برش
سرعت مناسب یکی از مزایای مهم برش پلاسما است. این فناوری در بسیاری از کاربردها میتواند فلزات را با سرعت بالایی برش دهد و برای پروژههایی با حجم تولید بالا یا زمانبندی فشرده گزینه مناسبی باشد. سرعت واقعی فرآیند به جنس و ضخامت قطعه و مشخصات دستگاه بستگی دارد.
-
قابلیت برش فلزات رسانا
پلاسما برای برش طیف متنوعی از فلزات رسانا کاربرد دارد. فولاد کربنی، فولاد ضدزنگ و آلومینیوم از رایجترین متریالهایی هستند که با این فناوری برش داده میشوند. نوع دستگاه و تنظیمات مناسب باید متناسب با جنس و ضخامت متریال انتخاب شود.
-
مناسب برای برش متریالهای ضخیم
یکی از کاربردهای مهم برش پلاسما، پردازش ورقها و قطعات فلزی با ضخامتهای مختلف است. در برخی ضخامتها و شرایط کاری، پلاسما میتواند نسبت به لیزر گزینه مناسبتری باشد؛ اما انتخاب بین این دو روش به عواملی مانند ضخامت، نوع متریال، دقت موردنیاز، سرعت تولید و هزینه فرآیند بستگی دارد.
-
کنترل اثر حرارت روی قطعه
فرآیند برش پلاسما حرارت زیادی در ناحیه برش ایجاد میکند و بخشی از اطراف محل برش نیز تحت تأثیر گرما قرار میگیرد. اندازه این ناحیه و میزان تغییرات حرارتی به شرایط برش، ضخامت و نوع متریال بستگی دارد. تنظیم صحیح پارامترهای دستگاه میتواند به کنترل بهتر کیفیت برش کمک کند.
-
امکان مدیریت هزینههای تولید
سرعت مناسب، قابلیت برش متریالهای متنوع و امکان استفاده از سیستم CNC میتواند در برخی پروژهها به کاهش زمان تولید و مدیریت بهتر هزینهها کمک کند. هزینه نهایی برش به عواملی مانند مصرف انرژی و گاز، نوع و ضخامت متریال، حجم سفارش، استهلاک قطعات مصرفی و شرایط دستگاه بستگی دارد.
-
امکان اتوماسیون با سیستم CNC
اتصال دستگاه پلاسما به سیستم CNC امکان کنترل خودکار مسیر برش و اجرای طرحهای از پیش تعریفشده را فراهم میکند. این قابلیت میتواند تکرارپذیری فرآیند را افزایش دهد و وابستگی به اجرای دستی مسیر برش را کاهش دهد؛ با این حال، تنظیم دستگاه و نظارت بر فرآیند همچنان به اپراتور آموزشدیده نیاز دارد.
-
شروع سریع فرآیند برش
برش پلاسما برخلاف برخی فرآیندهای حرارتی، معمولاً به پیشگرمایش طولانی متریال نیاز ندارد و پس از آمادهسازی دستگاه و برقراری شرایط مناسب، فرآیند برش آغاز میشود. البته آمادهسازی قطعه، تنظیم پارامترها و بررسی تجهیزات برای دستیابی به کیفیت مناسب همچنان ضروری است.
ترکیب سرعت مناسب، قابلیت برش فلزات رسانا، امکان پردازش متریالهای ضخیم و قابلیت کنترل با سیستم CNC باعث شده است برش پلاسما در صنایعی مانند ساخت تجهیزات صنعتی، سازههای فلزی، خودروسازی و سایر حوزههای مرتبط با فرآوری فلزات کاربرد داشته باشد. انتخاب این روش باید بر اساس جنس و ضخامت متریال، دقت موردنیاز، حجم تولید و شرایط پروژه انجام شود.
نحوه کار با دستگاه برش پلاسما
دستگاه برش پلاسما یکی از روشهای پرکاربرد برای برش فلزات رسانا در صنایع مختلف است. این دستگاه با استفاده از قوس الکتریکی و گاز یونیزهشده یا پلاسما، حرارت لازم برای ذوب و جدا کردن فلز در مسیر برش را ایجاد میکند. در دستگاههای مجهز به سیستم CNC، مسیر برش نیز بر اساس طرح از پیش تعیینشده کنترل میشود. فرآیند برش پلاسما را میتوان به چند مرحله اصلی تقسیم کرد:
ایجاد قوس الکتریکی
فرآیند با ایجاد قوس الکتریکی در داخل تورچ آغاز میشود. منبع تغذیه، جریان الکتریکی موردنیاز را تأمین میکند و قوس بین الکترود و نازل شکل میگیرد. این قوس انرژی لازم برای یونیزه کردن گاز و تشکیل پلاسما را فراهم میکند.
تولید پلاسما
گاز برش که میتواند بسته به نوع دستگاه و کاربرد، هوا، اکسیژن، نیتروژن یا گازهای دیگر باشد، از داخل تورچ عبور میکند. قوس الکتریکی انرژی لازم را به گاز منتقل میکند و باعث یونیزه شدن آن میشود. گاز یونیزهشده یا پلاسما، رسانای الکتریکی است و دمای بالایی دارد که امکان ذوب کردن فلز در محل برش را فراهم میکند.
انتقال قوس به قطعه کار
پس از تشکیل قوس و پلاسما، قوس برش به سمت قطعه کار هدایت میشود. با برقراری اتصال الکتریکی مناسب میان مشعل و قطعه، جریان در مسیر برش ادامه پیدا میکند. نحوه ایجاد و انتقال قوس به نوع سیستم پلاسما و طراحی دستگاه بستگی دارد.
برش قطعه کار
پلاسما با سرعت بالا از نازل خارج میشود و روی سطح فلز متمرکز میشود. حرارت ایجادشده، فلز را در ناحیه برش ذوب میکند و جریان گاز مذاب را از مسیر برش خارج میسازد. طراحی نازل و تنظیم صحیح پارامترهای دستگاه در کنترل جریان پلاسما و کیفیت نهایی برش نقش مهمی دارد.
کنترل جریان پلاسما
در برخی سیستمهای برش پلاسما، از فناوری چرخش گاز برای شکلدهی و پایدارتر کردن ستون پلاسما استفاده میشود. این جریان چرخشی میتواند به تمرکز بهتر قوس و بهبود کیفیت برش کمک کند. کیفیت نهایی به عواملی مانند سرعت برش، شدت جریان، نوع گاز، فاصله تورچ از قطعه و وضعیت نازل نیز وابسته است.
پایان فرآیند برش
با پایان مسیر برش یا توقف فرمان دستگاه، قوس الکتریکی قطع میشود و فرآیند برش متوقف میشود. پس از خاموش شدن قوس، ممکن است گاز برای مدت کوتاهی از تورچ عبور کند تا تجهیزات خنک شوند و شرایط مناسب برای پایان فرآیند فراهم شود. جزئیات این مرحله به طراحی دستگاه و سیستم کنترل آن بستگی دارد.
در مجموع، برش پلاسما با تبدیل انرژی الکتریکی و گاز به یک جریان پلاسما با دمای بالا، امکان برش فلزات رسانا را فراهم میکند. کیفیت و سرعت برش به عواملی مانند نوع و ضخامت متریال، توان دستگاه، گاز مورد استفاده و تنظیمات فرآیند بستگی دارد. در مدلهای CNC نیز کنترل مسیر حرکت تورچ، اجرای طرحهای مختلف و تکرارپذیری فرآیند را امکانپذیر میکند.
نکات ایمنی در برش پلاسما
هنگام استفاده از دستگاههای برش پلاسما، رعایت نکات ایمنی برای کاهش خطر سوختگی، برقگرفتگی، آسیب چشمی و استنشاق دود و ذرات ناشی از فرآیند ضروری است. اپراتور نباید هنگام فعال بودن دستگاه یا زمانی که احتمال ایجاد قوس الکتریکی وجود دارد، به تورچ، نازل یا بخشهای برقدار آن دست بزند. حرارت بالای قوس پلاسما نیز میتواند باعث سوختگی شدید شود.
استفاده از تجهیزات حفاظت فردی متناسب با فرآیند، از جمله کلاه یا شیلد مخصوص برش با درجه تیرگی مناسب، دستکش مقاوم، لباس کار مناسب و کفش ایمنی، اهمیت زیادی دارد. همچنین، محل کار باید تهویه مناسبی داشته باشد تا دود، گازها و ذرات حاصل از برش در محیط تجمع پیدا نکنند. در صورت نیاز باید از سیستم مکش دود یا تهویه موضعی استفاده شود.
اتصال صحیح دستگاه و قطعه کار به سیستم برق و زمین نیز باید مطابق دستورالعمل سازنده و الزامات ایمنی محل انجام شود. کابلها، تورچ، نازل و سایر تجهیزات باید پیش از شروع کار از نظر آسیب یا فرسودگی بررسی شوند و هرگونه تعمیر یا تنظیم بخشهای الکتریکی توسط فرد متخصص انجام شود.
رعایت این نکات، همراه با آموزش صحیح اپراتور و استفاده از دستگاه مطابق دستورالعمل سازنده، به کاهش خطرات حین برش پلاسما کمک میکند و شرایط ایمنتری برای اجرای فرآیند فراهم میسازد.
قسمت های مختلف دستگاه برش پلاسما
بخش مکانیکی دستگاه برش CNC پلاسما
شاسی، ریلها، چرخدندهها، تسمهها، یاتاقانها و سایر اجزای مکانیکی در این بخش قرار میگیرند و وظیفه ایجاد حرکت پایدار و کنترلشده دستگاه را بر عهده دارند.
واحد کنترل
کنترلر CNC و نرمافزار مربوط به آن، مسیر حرکت هد برش را بر اساس طرح و برنامه واردشده مدیریت میکنند. این بخش نقش مهمی در هماهنگی حرکات محورهای دستگاه و اجرای الگوی برش دارد.
سیستم برق و تابلو برق
این بخش شامل تجهیزات موردنیاز برای توزیع و کنترل برق دستگاه، مانند تابلو برق و تجهیزات حفاظتی است. طراحی و تجهیزات این قسمت بسته به ساختار و مشخصات دستگاه متفاوت است.
موتورهای حرکتی
موتورهای دستگاه، حرکت محورهای مختلف را تأمین میکنند و با دریافت فرمان از سیستم کنترل، هد برش را در مسیر تعیینشده جابهجا میکنند.
سیستم حرکتی
ریل، واگن، دنده شانهای، تسمه یا سایر مکانیزمهای انتقال حرکت، بسته به طراحی دستگاه، وظیفه انتقال نیروی موتور و هدایت دقیق محورهای حرکتی را بر عهده دارند.
شاسی دستگاه برش پلاسما
یکی دیگر از بخشهای مهم دستگاه برش پلاسما، شاسی است. شاسی محل نصب و پشتیبانی از اجزای مختلف دستگاه است و استحکام و پایداری آن میتواند بر عملکرد سیستم حرکتی و کیفیت برش تأثیر بگذارد. جنس و روش ساخت شاسی نیز با توجه به طراحی دستگاه و نیازهای تولید انتخاب میشود. در ساخت تجهیزات CNC معمولاً از سازههای فولادی و در برخی طراحیها از قطعات چدنی استفاده میشود.
شاسی فولادی
در بسیاری از دستگاههای CNC از سازههای فولادی جوشکاریشده استفاده میشود. این سازهها پس از ساخت و در صورت نیاز، تحت فرآیندهای مناسب تنشزدایی و ماشینکاری قرار میگیرند تا پایداری و دقت مجموعه افزایش پیدا کند.
قطعات چدنی
چدن بهدلیل خواص مناسب در جذب ارتعاشات، در برخی اجزای ماشینآلات مورد استفاده قرار میگیرد. استفاده از قطعات چدنی به نوع طراحی و ساخت دستگاه بستگی دارد و روش تولید و آمادهسازی آن نیز باید متناسب با کاربرد قطعه انتخاب شود.
جمعبندی اجزای دستگاه CNC پلاسما
عملکرد دستگاه برش CNC پلاسما به هماهنگی میان سیستم مکانیکی، کنترلر، موتورهای حرکتی، سیستم انتقال حرکت و تجهیزات برش وابسته است. کیفیت و دقت نهایی نیز علاوه بر ساختار دستگاه، به عواملی مانند تنظیمات برش، نوع و ضخامت فلز، سرعت حرکت و شرایط نگهداری تجهیزات بستگی دارد.
کاربرد برش پلاسما
برش CNC پلاسما در صنایع گوناگون کاربرد دارد. انعطافپذیری آن در برش مواد مختلف، از آلومینیوم تا فولاد ضدزنگ، دامنه استفاده را گسترده کرده است.
صنعت خودروسازی و ساخت قطعات
در خودروسازی، برش CNC پلاسما برای تولید شاسی، براکتها و قطعات بدنه استفاده میشود. دقت بالا امکان تولید قطعات پیچیده با تلورانس دقیق را فراهم میکند. سرعت تولید انبوه را ممکن میسازد.
قطعات برشخورده با پلاسما استحکام جوشکاری بهتری دارند. شرکتهای خودروسازی از این روش برای کاهش وزن و افزایش ایمنی استفاده میکنند. آجین خدمات تخصصی برای این صنعت ارائه میدهد.
ساخت و ساز و سازه های فلزی
در پروژههای ساختمانی، برش پلاسما برای تولید تیرآهن، ستون و اتصالات فلزی به کار میرود. قابلیت برش ورقهای ضخیم سرعت ساخت سازه را افزایش میدهد. کیفیت لبه برش نیاز به سنگزنی را کاهش میدهد.
سازههای پیشساخته با این روش دقیقتر و ارزانتر تولید میشوند. پروژههای بزرگ مانند پلها و سولهها از برش CNC پلاسما بهره میبرند. دوام قطعات برشخورده تضمین شده است.
صنایع شیمیایی و دریایی
در صنایع شیمیایی، برش پلاسما برای ساخت مخازن و لولهکشی مقاوم به خوردگی استفاده میشود. فولاد ضدزنگ با این روش به راحتی برش میخورد. در کشتیسازی، ورقهای بدنه و عرشه با پلاسما تولید میشوند.
مقاومت قطعات در برابر شرایط سخت دریایی حفظ میشود. برش پلاسما امکان تولید قطعات سفارشی با سرعت بالا را میدهد. آجین تجربه گسترده در این حوزهها دارد.
قیمت برش پلاسما
قیمت دستگاههای CNC برش پلاسما به عوامل مختلفی بستگی دارد، از جمله تغییرات قیمت ارز، هزینههای قطعات مصرفی، و ویژگیهای فنی دستگاه. با توجه به این متغیرها، تیم فنی ما همواره در تلاش است تا دستگاههایی با کیفیت بالا و قیمت مناسب برای مشتریان عزیز فراهم کند.
این دستگاهها در انواع مختلف و مطابق با نیازهای خاص مشتریان طراحی شدهاند و قابلیت برش انواع فلزات شامل آهن، استیل، آلومینیوم و مس را دارند. این دستگاهها قادر به برش ورقهایی با ضخامتهای بین 0.2 تا 20 میلیمتر و دقتی معادل ±0.01 میلیمتر هستند. برای دریافت مشاوره دقیقتر و اطلاع از قیمتها، میتوانید با شمارههای 66803034 -021 و 66826543 – 021 تماس بگیرید یا به فرم انتهای صفحه مراجعه کنید تا بهترین انتخاب را برای کسب و کار خود داشته باشید.
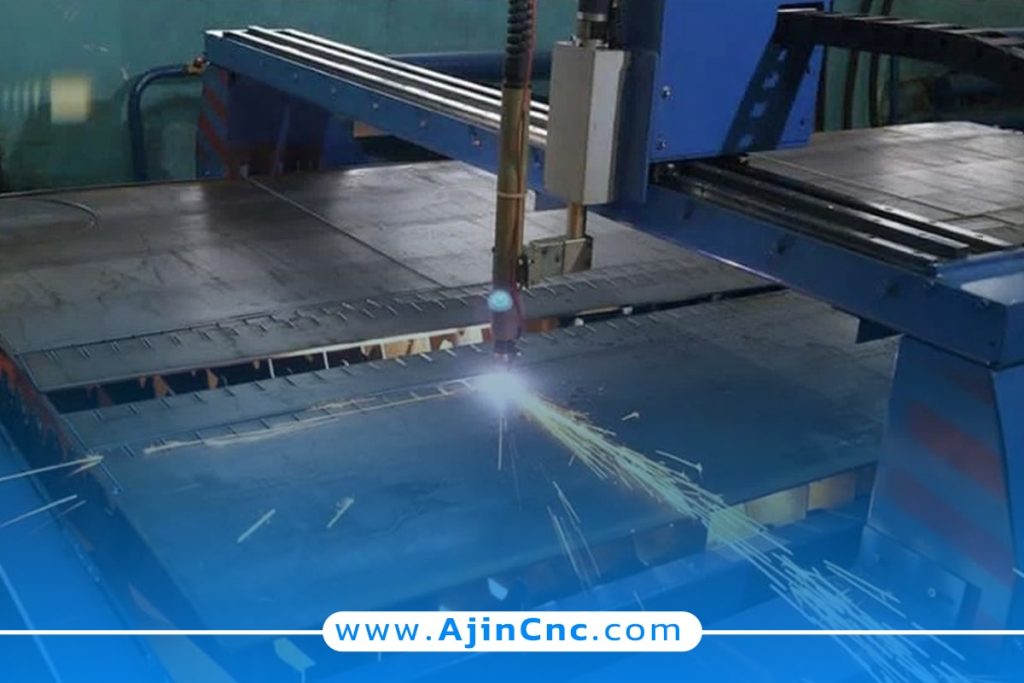
خدمات دستگاه CNC با برش پلاسما در آجین
در مجموعه آجین، خدمات برش پلاسما با استفاده از دستگاههای پیشرفته CNC ارائه میشود که توانایی برش دقیق و سریع انواع فلزات مانند آهن، استیل، آلومینیوم و مس را دارند. این دستگاهها قادرند ورقهایی با ضخامت 0.2 تا 20 میلیمتر و دقتی برابر ±0.01 میلیمتر را برش دهند. تیم فنی و متخصص ما با تکیه بر تجربه و دانش فنی، همواره تلاش میکند تا خدمات با کیفیت و هزینههای بهصرفه را به مشتریان ارائه دهد.
این خدمات بهویژه برای صنایع حساس و پیشرفته مانند پتروشیمی، پالایشگاهها، نیروگاهها، خودروسازی، صنایع نظامی و کشتیسازی طراحی شدهاند. برای کسب اطلاعات بیشتر یا دریافت مشاوره و استعلام قیمت، کافیست با کارشناسان ما تماس بگیرید و از خدمات حرفهای آجین بهرهمند شوید.
سوالات متداول
حداکثر ضخامت قابل برش با پلاسما چقدر است؟
در آجین تا ۵۰ میلیمتر برای فولاد کربنی و ۴۰ میلیمتر برای استیل با کیفیت عالی برش میدهیم. برای ضخامتهای بیشتر، روشهای دیگر پیشنهاد میشود.
آیا برش پلاسما برای آلومینیوم مناسب است؟
بله، با تنظیمات مناسب تا ضخامت ۳۰ میلیمتر با کیفیت بالا برش میخورد. گاز نیتروژن برای آلومینیوم استفاده میشود.
زمان تحویل سفارشات چقدر است؟
برای سفارشات استاندارد تا ۵۰۰ کیلوگرم، ۴۸ ساعت کاری. سفارشات بزرگتر بر اساس حجم توافق میشود.
آیا امکان برش طرحهای پیچیده وجود دارد؟
بله، سیستم CNC ما الگوهای پیچیده با دقت ۰.۲ میلیمتر را اجرا میکند. فایل DXF یا DWG کافی است.
تهران – جاده قدیم کرج (65 متری فتح) – بعد از میدان شیر پاستوریزه – خیابان فتح 11– کوچه سوم غربی – پلاک 5
تهران – جاده قدیم کرج (65 متری فتح) – بعد از میدان شیر پاستوریزه – خیابان فتح 11– کوچه سوم غربی – پلاک 6
تهران – جاده قدیم کرج – پل کفش ملی – کمربندی شهریار – متمع صنعتی زاگرس – 30 متری زاگرس – کوچه صنعت غرب – پلاک 14