

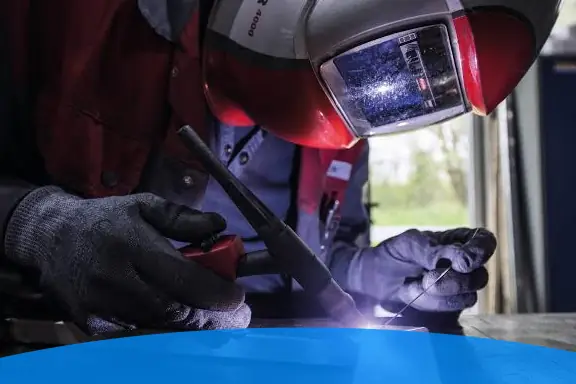
جوش تیگ (TIG) یکی از روش های دقیق جوشکاری قوسی است که برای اتصال فلزات مختلف، به ویژه قطعاتی که به کیفیت ظاهری و دقت بالای اتصال نیاز دارند، استفاده می شود. در این روش، قوس الکتریکی میان یک الکترود غیرمصرفی از جنس تنگستن و قطعه کار ایجاد می شود. هم زمان، گاز محافظی مانند آرگون از حوضچه مذاب در برابر تماس با هوای محیط محافظت می کند تا احتمال آلودگی و اکسید شدن محل جوش کاهش پیدا کند.
جوشکاری TIG در صنایع مختلفی مانند ساخت تجهیزات صنعتی، تولید قطعات استیل، صنایع غذایی، پتروشیمی، خودروسازی و ساخت قطعات آلومینیومی کاربرد دارد. کنترل مناسب حرارت و امکان اجرای جوش های تمیز و دقیق، این روش را برای قطعات نازک و اتصالات حساس به گزینه ای مناسب تبدیل کرده است. در این مقاله از آجین CNC، با نحوه عملکرد جوش تیگ، تجهیزات مورد نیاز، کاربردها و تفاوت آن با سایر روش های جوشکاری آشنا می شویم.
جوش تیگ چیست؟
TIG مخفف عبارت Tungsten Inert Gas است و در اصطلاح فنی به آن جوشکاری قوسی تنگستن با گاز محافظ گفته می شود. نام دیگر این فرایند GTAW یا Gas Tungsten Arc Welding است که بیشتر در استانداردها و منابع فنی آمریکایی استفاده می شود.
در خدمات جوشکاری ، الکترود تنگستن نقش ایجاد و حفظ قوس الکتریکی را بر عهده دارد و برخلاف الکترودهای مصرفی، در حالت عادی ذوب نمی شود تا بخشی از فلز جوش را تشکیل دهد. حرارت حاصل از قوس، لبه های قطعات را ذوب می کند و حوضچه مذاب ایجاد می شود. در صورت نیاز، جوشکار می تواند سیم یا میله پرکننده جداگانه ای را به حوضچه مذاب اضافه کند تا حجم فلز جوش و شکل اتصال تکمیل شود.
یکی از ویژگی های مهم این روش، جدایی الکترود از فلز پرکننده است. به همین دلیل، جوشکار می تواند میزان حرارت و مقدار ماده پرکننده را مستقل از یکدیگر کنترل کند. در برخی اتصالات نیز، اگر ضخامت و نوع قطعات اجازه دهد، می توان بدون استفاده از فلز پرکننده و تنها با ذوب لبه های قطعات، اتصال را ایجاد کرد.
جوشکاری TIG چگونه انجام می شود؟
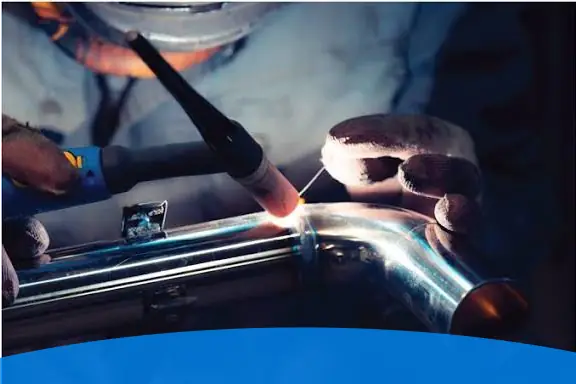
برای اجرای جوش تیگ، ابتدا قطعات باید از نظر ابعاد، وضعیت سطح و نوع اتصال آماده شوند. سپس دستگاه جوش، تورچ، الکترود تنگستن و سیستم تأمین گاز محافظ متناسب با جنس قطعه انتخاب می شوند.
پس از برقراری قوس الکتریکی، حرارت ایجاد شده در محل اتصال باعث ذوب شدن لبه های قطعه کار می شود. گاز محافظ که معمولا آرگون است، از طریق تورچ به ناحیه جوش هدایت می شود و مانع تماس مستقیم حوضچه مذاب و الکترود با هوای محیط می شود. در صورت نیاز، جوشکار میله پرکننده را به صورت دستی یا با سیستم تغذیه مکانیزه وارد حوضچه مذاب می کند.
با حرکت تورچ در امتداد خط اتصال، حوضچه مذاب شکل می گیرد و پس از سرد شدن، اتصال فلزی ایجاد می شود. کنترل فاصله الکترود از قطعه، شدت جریان، سرعت حرکت تورچ و مقدار گاز محافظ در کیفیت نهایی جوش نقش مهمی دارند.
برای دریافت خدمات برش لیزر لوله و پروفیل کلیک کنید
نقش الکترود تنگستن در جوش تیگ
الکترود تنگستن یکی از اجزای اصلی این فرایند است. تنگستن به دلیل نقطه ذوب بسیار بالا، در شرایط صحیح کاری می تواند قوس را بدون مصرف شدن به عنوان فلز پرکننده حفظ کند. انتخاب نوع الکترود، قطر و شکل نوک آن به جنس قطعه، نوع جریان و محدوده آمپراژ بستگی دارد.
آماده سازی صحیح نوک الکترود نیز اهمیت زیادی دارد. برای مثال، در بسیاری از کاربردهای جریان مستقیم، نوک الکترود به شکل نوک تیز یا مخروطی آماده می شود؛ اما در برخی کاربردهای جریان متناوب، به ویژه جوشکاری آلومینیوم، شکل نوک می تواند متفاوت باشد.
نقش گاز محافظ در جوشکاری TIG
گاز محافظ وظیفه دارد ناحیه قوس و حوضچه مذاب را از اکسیژن، نیتروژن و سایر عوامل آلوده کننده موجود در هوا دور نگه دارد. آرگون یکی از رایج ترین گازهای مورد استفاده در این فرایند است. در بعضی کاربردها نیز از هلیوم یا ترکیب گازها استفاده می شود.
انتخاب گاز به جنس فلز، ضخامت قطعه، شرایط جوشکاری و کیفیت مورد انتظار بستگی دارد. اگر جریان گاز کافی نباشد یا جریان هوای محیط باعث پراکندگی آن شود، احتمال اکسید شدن و ایجاد عیوب در جوش افزایش پیدا می کند.
تجهیزات مورد نیاز برای جوشکاری تیگ
برای اجرای صحیح جوش تیگ، تنها داشتن دستگاه جوش کافی نیست. مجموعه ای از تجهیزات باید با نوع فلز و شرایط کار هماهنگ باشند. مهم ترین اجزای این سیستم عبارت اند از:
تجهیزات | وظیفه |
دستگاه جوش TIG | تأمین جریان الکتریکی مورد نیاز برای ایجاد قوس |
تورچ جوشکاری | نگهداری الکترود و هدایت جریان و گاز محافظ به محل جوش |
الکترود تنگستن | ایجاد و حفظ قوس الکتریکی |
کپسول و رگلاتور گاز | تأمین و تنظیم جریان گاز محافظ |
سیم یا میله پرکننده | تأمین فلز اضافی برای تکمیل اتصال در صورت نیاز |
کابل و اتصالات | انتقال جریان الکتریکی میان دستگاه و قطعه کار |
تجهیزات خنک کننده | کنترل دمای تورچ در سیستم هایی که به خنک کاری نیاز دارند |
تجهیزات حفاظت فردی | محافظت از جوشکار در برابر نور قوس، حرارت و سایر خطرات |
در انتخاب تجهیزات باید به جنس قطعه، ضخامت، نوع اتصال، جریان مورد نیاز و شرایط کاری توجه کرد. برای نمونه، دستگاه و تنظیمات مناسب جوشکاری ورق نازک استیل لزوما برای اتصال قطعات ضخیم آلومینیومی مناسب نیستند.
جوش تیگ برای چه فلزاتی کاربرد دارد؟
یکی از دلایل کاربرد گسترده جوشکاری تیگ، امکان استفاده از آن برای اتصال فلزات آهنی و غیرآهنی مختلف است. البته تنظیمات دستگاه، نوع الکترود، گاز محافظ و ماده پرکننده باید متناسب با جنس قطعه انتخاب شوند.
۱. جوشکاری استیل و فولاد ضد زنگ
جوش تیگ یکی از روش های رایج برای اتصال ورق ها و قطعات استیل است. کنترل مناسب حوضچه مذاب به جوشکار اجازه می دهد اتصالات ظریف و یکنواختی ایجاد کند. این ویژگی در ساخت تجهیزات صنایع غذایی، مخازن استیل، لوله ها و قطعاتی که کیفیت سطح و ظاهر جوش در آن ها اهمیت دارد، کاربردی است. در جوشکاری استیل، انتخاب فلز پرکننده متناسب با گرید قطعه و کنترل حرارت اهمیت زیادی دارد. حرارت ورودی نامناسب می تواند باعث تغییر رنگ، تاب برداشتن یا افت کیفیت ناحیه جوش شود. همچنین در بسیاری از اتصالات، محافظت از سمت ریشه جوش نیز برای جلوگیری از اکسیداسیون اهمیت دارد.
۲. جوشکاری آلومینیوم
آلومینیوم به دلیل ویژگی هایی مانند هدایت حرارتی بالا و تشکیل لایه اکسیدی روی سطح، به روش جوشکاری و تنظیمات مناسبی نیاز دارد. جوشکاری تیگ با جریان متناوب (AC) یکی از روش های متداول برای اتصال بسیاری از آلیاژهای آلومینیوم است.
جریان متناوب به شکستن و پاک سازی لایه اکسیدی سطح در حین فرایند کمک می کند. این موضوع باعث می شود امکان تشکیل حوضچه مذاب و ایجاد اتصال مناسب فراهم شود. انتخاب فرکانس، تعادل جریان، الکترود و گاز محافظ باید با توجه به نوع آلیاژ و ضخامت قطعه انجام شود.
۳. جوشکاری مس و آلیاژهای آن
مس و برخی آلیاژهای آن نیز با روش تیگ قابل جوشکاری هستند. هدایت حرارتی بالای مس باعث می شود کنترل انرژی ورودی اهمیت زیادی داشته باشد. در این کاربرد، انتخاب شدت جریان، آماده سازی سطح و نوع فلز پرکننده باید متناسب با ترکیب آلیاژ انجام شود. این روش می تواند در ساخت برخی قطعات صنعتی، اتصالات لوله ای و اجزای مورد استفاده در تجهیزات انتقال حرارت به کار گرفته شود.
۴. جوشکاری تیتانیوم و آلیاژهای نیکل
تیتانیوم و برخی آلیاژهای نیکل به دلیل ویژگی های متالورژیکی و حساسیت به آلودگی، به فرایند جوشکاری کنترل شده نیاز دارند. جوشکاری تیگ با استفاده از گاز محافظ مناسب و رعایت الزامات حفاظت از ناحیه جوش می تواند برای اتصال این فلزات استفاده شود. در جوشکاری تیتانیوم، محافظت از حوضچه مذاب، فلز جوش در حال سرد شدن و در برخی موارد پشت اتصال اهمیت ویژه ای دارد. تماس این فلز با اکسیژن و نیتروژن در دمای بالا می تواند خواص اتصال را تحت تأثیر قرار دهد.
مهم ترین کاربردهای جوش تیگ در صنایع مختلف
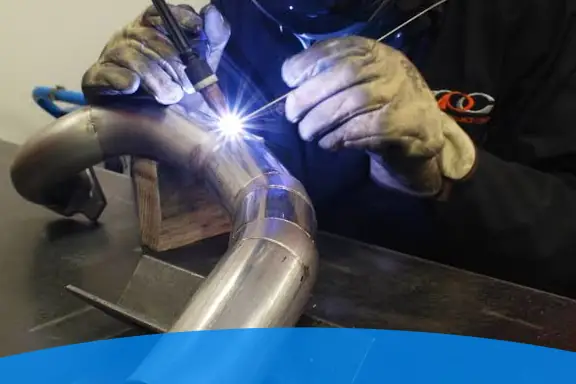
جوشکاری تیگ به دلیل امکان کنترل مناسب قوس و ایجاد اتصالات با کیفیت، در بخش های مختلف تولید و ساخت قطعات صنعتی استفاده می شود.
صنایع غذایی و دارویی
در ساخت برخی مخازن، لوله ها، اتصالات و تجهیزات استیل مورد استفاده در صنایع غذایی و دارویی، کیفیت سطح داخلی و خارجی جوش اهمیت زیادی دارد. جوش تیگ می تواند برای ایجاد اتصالات دقیق در قطعات استیل به کار گرفته شود. در این کاربرد، علاوه بر ظاهر جوش، رعایت الزامات بهداشتی، طراحی اتصال و کیفیت سطح نهایی نیز اهمیت دارد.
صنایع نفت، گاز و پتروشیمی
در ساخت و تعمیر برخی خطوط لوله، مخازن و تجهیزات فرایندی، جوشکاری تیگ به ویژه برای اجرای پاس ریشه یا اتصال قطعات حساس استفاده می شود. کنترل دقیق حوضچه مذاب و امکان اجرای جوش در موقعیت های مختلف از دلایل استفاده از این روش در پروژه های صنعتی است. در بسیاری از اتصالات ضخیم، ممکن است تیگ برای پاس ریشه و روش های دیگر مانند جوشکاری الکترود دستی یا MIG/MAG برای پاس های پرکننده و پوششی به کار گرفته شوند.
صنایع خودروسازی
در ساخت برخی قطعات خودرو، سیستم های اگزوز، اجزای استیل و قطعات آلومینیومی می توان از جوش تیگ استفاده کرد. این روش به ویژه در قطعاتی که ظاهر اتصال، دقت ابعادی یا کنترل تغییر شکل اهمیت دارد، کاربرد دارد.
صنایع هوافضا
در تولید برخی قطعات هواپیما و تجهیزات هوافضایی، کیفیت و قابلیت اطمینان اتصال اهمیت بسیار زیادی دارد. جوشکاری تیگ برای اتصال برخی آلیاژهای آلومینیوم، تیتانیوم و آلیاژهای خاص در این حوزه استفاده می شود. اجرای چنین اتصالاتی به روش های جوشکاری تأیید شده، تجهیزات مناسب و نیروی متخصص نیاز دارد.
ساخت تجهیزات و قطعات صنعتی
در ساخت قطعات فلزی با ضخامت کم، لوله ها، اتصالات دقیق و برخی سازه های استیل و آلومینیومی، جوش تیگ می تواند کیفیت ظاهری و کنترل مناسبی فراهم کند. این روش در پروژه هایی که ظاهر و یکنواختی خط جوش اهمیت دارد، کاربرد قابل توجهی دارد.
مزایا و معایب جوشکاری TIG
مانند هر روش اتصال فلزات، جوش تیگ نیز مزایا و محدودیت های خاص خود را دارد. انتخاب این روش باید بر اساس جنس قطعه، ضخامت، تیراژ تولید، کیفیت مورد انتظار و هزینه اجرای پروژه انجام شود.
مزایای جوش تیگ
مهم ترین مزیت این روش، کنترل بالای جوشکار بر قوس و حوضچه مذاب است. از آنجا که الکترود تنگستن مصرف نمی شود و فلز پرکننده در صورت نیاز جداگانه اضافه می شود، امکان مدیریت دقیق تری بر فرایند وجود دارد.
از دیگر مزایای آن می توان به موارد زیر اشاره کرد:
- ایجاد جوش های تمیز و یکنواخت با پاشش بسیار کم
- مناسب بودن برای بسیاری از ورق ها و قطعات نازک
- امکان جوشکاری طیف متنوعی از فلزات آهنی و غیرآهنی
- کنترل مناسب میزان حرارت و عمق نفوذ
- نبود سرباره ناشی از فلاکس در فرایند معمول TIG
- امکان اجرای جوش بدون فلز پرکننده در برخی اتصالات
- قابلیت استفاده در فرایندهای دستی، مکانیزه و خودکار
محدودیت های جوش تیگ
با وجود کیفیت بالای جوش، TIG همیشه سریع ترین یا اقتصادی ترین روش نیست. سرعت رسوب فلز در این روش معمولا کمتر از روش هایی مانند MIG/MAG است؛ به همین دلیل، برای قطعات ضخیم یا تولید انبوه ممکن است زمان اجرای بیشتری نیاز داشته باشد. از دیگر محدودیت های این روش می توان به نیاز به مهارت بالای جوشکار، حساسیت به وزش باد و جریان هوا، هزینه تجهیزات و نیاز به آماده سازی دقیق قطعات اشاره کرد. همچنین در قطعات ضخیم، ممکن است استفاده از TIG برای تمام پاس های جوش از نظر زمان و هزینه به صرفه نباشد.
تفاوت جوش تیگ با جوش MIG و CO2 چیست؟
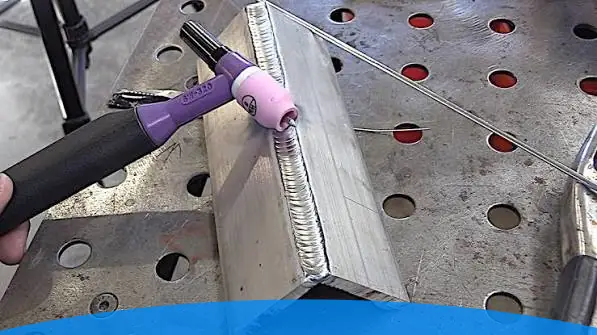
جوش تیگ، MIG و جوشکاری CO2 همگی از فرایندهای جوشکاری قوسی با گاز محافظ هستند، اما در نوع الکترود، نحوه تأمین فلز جوش، سرعت اجرا و کاربرد تفاوت دارند. در جوش تیگ از الکترود غیرمصرفی تنگستن استفاده می شود و فلز پرکننده در صورت نیاز به صورت جداگانه وارد حوضچه مذاب می شود. در جوش MIG و MAG، سیم جوش مصرفی به طور پیوسته به محل اتصال تغذیه می شود و هم زمان نقش الکترود و فلز پرکننده را دارد. در اصطلاح رایج کارگاهی، جوش CO2 معمولا به فرایندی گفته می شود که در آن از گاز فعال دی اکسید کربن یا ترکیب های گازی مشابه برای محافظت از حوضچه جوش استفاده می شود. این روش در دسته MAG قرار می گیرد، نه TIG.
معیار | جوش TIG | جوش MIG/MAG و CO2 |
نوع الکترود | تنگستن غیرمصرفی | سیم جوش مصرفی |
نحوه تأمین فلز پرکننده | جداگانه و در صورت نیاز | از طریق سیم جوش پیوسته |
سرعت اجرا | معمولا کمتر | معمولا بیشتر |
کنترل حوضچه مذاب | بسیار دقیق | وابسته به تنظیمات و مهارت اپراتور |
پاشش جوش | بسیار کم | بسته به فرایند و تنظیمات، بیشتر |
کاربرد رایج | اتصالات دقیق و قطعات نازک یا حساس | تولید با سرعت بالاتر و قطعات با ضخامت های متنوع |
مهارت مورد نیاز | بالا، به ویژه در روش دستی | متناسب با نوع دستگاه و فرایند |
به طور کلی، اگر کیفیت ظاهری، کنترل حرارت و دقت اتصال اولویت داشته باشد، TIG می تواند گزینه مناسبی باشد. در مقابل، برای تولید با تیراژ بالا و سرعت بیشتر، MIG/MAG در بسیاری از پروژه ها انتخاب اقتصادی تری است.
نکات ایمنی در جوشکاری تیگ
جوشکاری تیگ نیز مانند سایر فرایندهای قوسی با خطراتی مانند تابش شدید فرابنفش و مادون قرمز، سوختگی، برق گرفتگی و تولید آلاینده های ناشی از جوشکاری همراه است. استفاده از تجهیزات حفاظت فردی و تهویه مناسب برای کاهش این خطرات ضروری است. جوشکار باید از ماسک با درجه تیرگی مناسب، دستکش مخصوص جوشکاری، لباس مقاوم در برابر حرارت و کفش ایمنی استفاده کند. همچنین باید از سالم بودن کابل ها، اتصالات برق، تورچ و تجهیزات گاز اطمینان حاصل شود. در جوشکاری قطعات دارای پوشش یا آلودگی، لازم است خطرات ناشی از گرم شدن و تجزیه مواد سطحی بررسی شود. همچنین کپسول گاز باید به شکل ایمن و مطابق دستورالعمل نگهداری و استفاده شود. رعایت این موارد در کنار آموزش تخصصی، نقش مهمی در کاهش حوادث محیط کار دارد.
سوالات متداول در جوشکاری تیگ
آیا جوش تیگ برای ورق های نازک مناسب است؟
بله. جوش تیگ به دلیل امکان کنترل دقیق قوس و میزان حرارت، برای اتصال بسیاری از ورق های نازک استیل و فلزات غیرآهنی مناسب است. البته شدت جریان، قطر الکترود و سرعت حرکت باید متناسب با ضخامت قطعه تنظیم شوند.
آیا برای جوشکاری TIG حتما باید از سیم جوش استفاده کرد؟
خیر. در برخی اتصالات می توان با ذوب لبه های قطعات و بدون افزودن فلز پرکننده، اتصال ایجاد کرد. در موارد دیگر، برای تکمیل حجم جوش یا دستیابی به خواص مورد نیاز، از سیم یا میله پرکننده استفاده می شود.
تفاوت اصلی جوش TIG و جوش CO2 چیست؟
در TIG از الکترود غیرمصرفی تنگستن استفاده می شود و فلز پرکننده جداگانه اضافه می شود؛ اما در جوشکاری رایج CO2، سیم جوش مصرفی به طور پیوسته تغذیه می شود. TIG معمولا کنترل دقیق تر و پاشش کمتری دارد، در حالی که جوش CO2 در بسیاری از کاربردهای تولیدی سرعت بالاتری فراهم می کند.
آیا با دستگاه جوش تیگ می توان آلومینیوم را جوش داد؟
بله. جوشکاری تیگ یکی از روش های متداول اتصال آلومینیوم است. برای بسیاری از کاربردهای TIG آلومینیوم از جریان متناوب (AC) استفاده می شود تا لایه اکسیدی سطح کنترل شود. انتخاب دستگاه، الکترود و تنظیمات باید متناسب با آلیاژ و ضخامت قطعه باشد.